5083铝合金压力容器的铆装焊接工艺
2017-05-10贾宝丽
贾宝丽,毛 辉,王 琳,周 健
(1.新东北电气集团高压开关设备有限公司,辽宁沈阳110114;2.沈阳中辰钢结构工程有限公司,辽宁沈阳110000)
5083铝合金压力容器的铆装焊接工艺
贾宝丽1,毛 辉2,王 琳1,周 健1
(1.新东北电气集团高压开关设备有限公司,辽宁沈阳110114;2.沈阳中辰钢结构工程有限公司,辽宁沈阳110000)
以10 mm厚5083铝合金为原材料,介绍铝合金压力容器下料、铆装、焊接的工艺流程。通过方案的对比分析,总结出符合实际生产的铆焊工艺流程为:先装配母筒和母筒法兰,再装配支筒和支筒法兰,最后将两个焊接好的整体部件进行装配,此工艺流程可利用现有设备,保证产品质量,尤其在批量生产的情况下工时定额最短,提高了生产效率。
5083铝合金;压力容器;铆焊工艺流程
0 前言
5083铝合金为Al-Mg系铝合金[1],这种合金具有耐腐蚀性,加工性能和焊接性能较好,同时铝合金本身质量轻、比强度高,因此目前铝合金壳体广泛应用于高压开关行业。结合实际生产情况,以5083铝合金为原料,对壳体铆焊制作的工艺流程进行分析和参数描述。
1 铆装的一般技术要求
以内径为φ620mm、壁厚为10mm,筒体长度为2100mm的罐为例,介绍铝壳体总体加工工艺流程。
1.1 筒体铆装的主要控制项目
筒体的纵向焊缝和横向对接焊缝的错边量b应符合表1和图1的规定。

表1 纵焊缝和环焊缝对接错边量Table 1 Butt edge offset of longitudinal weld and circumferential weld
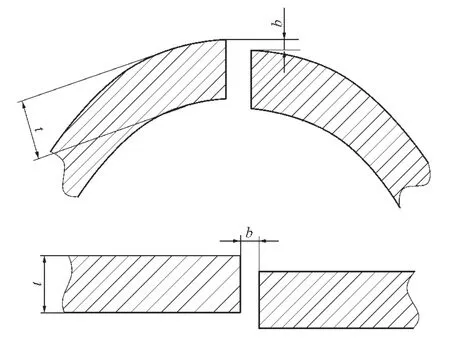
图1 纵缝和环缝接头焊缝的错边量Fig.1 Butt edge offset of longitudinal weld and circumferential weld
考虑剪切后铣坡口和焊接收缩因素,筒体铆装焊接前的长宽两方向预留量为6 mm,卷板成筒体后[2],焊接参数为:筒体外纵缝采用等离子焊接,采用直径1.6 mm的ER5356焊丝,电弧电压19~25 V,焊接电流270~300 A,焊接速度12~15 cm/min;……
