多轴车床非圆车削加工的实现
2016-11-29李广正李佳伟周茂书
制造业自动化 2016年2期
关键词:方法
李广正,李佳伟,周茂书
(中国工程物理研究院 机械制造工艺研究所,绵阳 621900)
多轴车床非圆车削加工的实现
李广正,李佳伟,周茂书
(中国工程物理研究院 机械制造工艺研究所,绵阳 621900)
创新性的提出了一种非圆车削加工方法,非圆车削相比与铣削加工方式具有刀具适应性强的特点,加工特殊结构零件时能极大的提高加工效率、降低成本。该方法利用多轴车床现有功能,通过增加Y轴运动,解决了传统非圆车削中不可避免的刀具工作角度变化的问题,同时讨论了非圆规则截面车削的编程方法,通过加工验证该方法是可行的。
非圆车削;多轴车床;偏心圆弧;刀具工作角度
0 引言
车削加工和铣削加工是机械加工中最常用的两种加工方式,其各自有明确的加工对象、刀具以及编程方法。传统的车削方法只能加工回转类结构的零件。对于非圆截面(如凸轮)或是回转体上有凸台等结构的零件,传统车床是无法加工的。
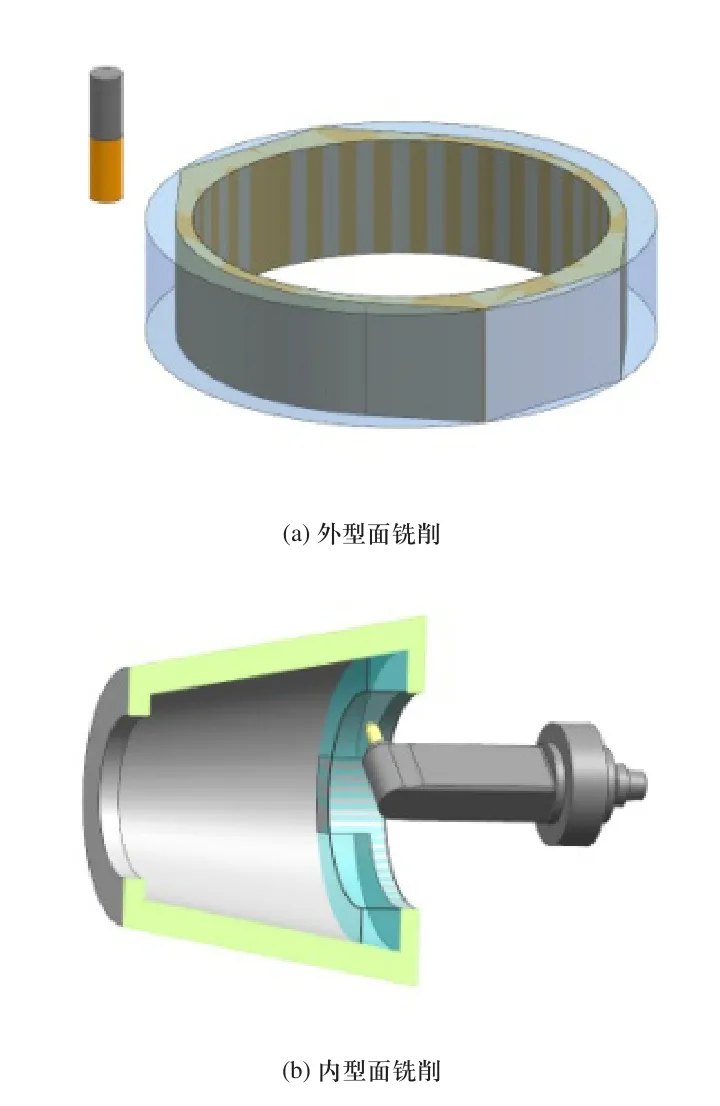
图1 典型的非回转体零件加工
如图1所示,若采用侧刃铣削外型面,则要求刀具具有较长的刃长,而在对工件内腔进行铣削时,为了避免刀具干涉,常采用角度头加球头铣刀的加工方式,刀具刚度减弱,切削条件恶劣,切削表面质量差且切削效率也受到影响。而车削过程中切削路径为连续轨迹,切削质量通常较高,且车刀不受工件曲率半径约束,对零件适应性较好。因此,对于特殊的非回转体类零件,以车代铣是工艺优化的方向。……
登录APP查看全文