复合钢板焊接工艺研究
2016-11-14关斌斌大连华锐重工冶金设备制造有限公司辽宁大连116045
文/关斌斌 大连华锐重工冶金设备制造有限公司 辽宁大连 116045
复合钢板焊接工艺研究
文/关斌斌大连华锐重工冶金设备制造有限公司辽宁大连116045
介绍了BFe30-l-l/Q345R复合钢板的焊接工艺,分析了BFe30-l-l/Q345R复合钢板的焊接接头进行焊接工艺评定试验,结果表明,焊接后的复层铜与基层钢熔合良好。
复合材料;焊接技术
本文针对BFe30-l-l/Q345R复合材料的焊接接头进行研究。研究表明,BFe30-l-l/Q345R复合材料焊接基层采用J507(E5015)焊条,过渡处采用纯镍焊条,复合层采用ECu2NiB焊条。严格控制焊接工艺及BFe30-1-1材料的S,P,Pb等杂质的含量,BFe30-l-l/Q345R复合材料接头性能满足相应的技术要求。
1、焊接性分析
1.1材料的化学成分
BFe30-l-l及Q345R的化学成分见表1和表2
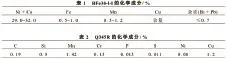
1.2焊接性
BFe30-1-1铜合金是以铜、镍为基的合金,由于含有较多的合金元素,与铅、铋等有害杂质在晶粒间可形成低熔点共晶体,从而易产生热裂纹,铅和铋的熔点很低(铅的熔点为327.4℃,铋的熔点为271℃),它们几乎不溶于铜,少量存在于铜液中就可形成低熔点共晶体Cu+Pb(熔点326℃)和Cu+Bi(熔点270℃),这些低熔点物质在结晶后期以液态形式分布于固态α铜晶粒边界,割断了晶粒之间的联系,使其高温强度降低,导致裂纹的产生,另外BFe30-1-1合金中含有约30%的Ni,Q345R及Ni基焊丝中都存在着P、S等杂质,镍与硫也能形成低熔点共晶,铜镍合金的收缩率较大,这些都增加了产生热裂纹的倾向。对于气孔主要是由氢引起的,每100g液态铜在1100℃时可溶解16cm3的氢气,在凝固冷却过程中,当600℃时,溶解量仅为0.3cm3。由于铜的导热性好,结晶速度快,氢往往来不及析出,而聚集于焊缝中形成气孔。……
