某渗碳钢薄壁外圈的加工工艺改进
2016-07-25刘海波古毅赵志强
轴承 2016年3期
关键词:变形
刘海波,古毅,赵志强
(1.中航工业哈尔滨轴承有限公司 a.工程技术部;b.车工工部,哈尔滨 150500;2.东安汽车动力股份有限公司制造工程部,哈尔滨 150066)
渗碳钢轴承套圈工作表面进行渗碳处理是为了通过提高工件硬度和韧性,增加耐磨性,以提高轴承的使用寿命。由于套圈在渗碳和淬火处理时会发生变形,加工难度增加,尤其对于结构复杂,外径较大,壁薄的轴承,精度难以保证。如何控制热处理变形量是关键,需要从工艺流程、加工留量、刀具选择等多方面进行分析优化。
1 问题的提出
1.1 产品结构特点
某型轴承外圈结构如图1所示,其凸缘外径为φ188 mm,8个等分孔的位置度为φ0.2 mm;壁厚均在7.5 mm以下;圆周均布60个长46 mm、宽4 mm的长槽,槽的圆周等分差不大于0.1 mm。
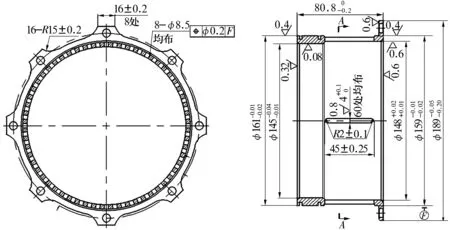
图1 外圈结构
1.2 加工工艺流程
常规方法的主要加工工艺流程为:粗车成形→渗碳→细车成形→钻铣凸缘→铣轴向槽→淬火→磨加工。车加工时,除有较严的表面粗糙度要求部位(如滚道等)外,其余部分均直接加工至成品尺寸,然后进行淬火处理,最后磨加工。
1.3 存在的问题
1)由于套圈壁薄,热处理后发生严重变形,滚道位置度、滚道圆度、长槽梁的直线度、长槽的圆周等分差等技术指标超差,且变形量没有规律。
2)长槽梁的两侧淬火处理后呈黑色,无法进行光饰,影响外观。
2 变形原因分析
外圈变形原因分析如图2所示,主要影响因素为:
1)外圈壁厚不统一。外圈内径、外径存在阶梯,渗碳、淬火处理时内应力导致滚道圆度超差,无法继续加工。
2)外圈壁薄且有槽,断续不连贯。……
登录APP查看全文
