薄壁卡环校形模具设计
2016-06-21郭银芳武汉华夏精冲技术有限公司
锻造与冲压 2016年22期
文/郭银芳·武汉华夏精冲技术有限公司
薄壁卡环校形模具设计
文/郭银芳·武汉华夏精冲技术有限公司
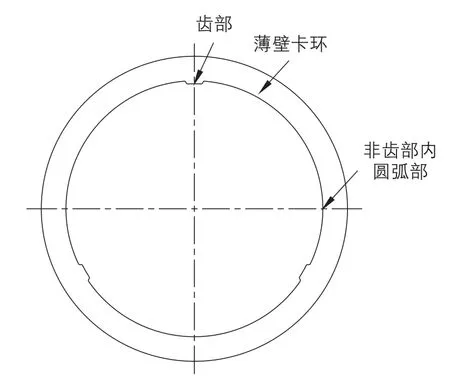
图1 零件结构图
薄壁卡环(图1)为一种汽车零部件,其内圈带有同心的三个均匀分布的齿部和非齿部圆弧,外圈为圆形、壁薄,需进行碳氮共渗淬火热处理。由于其在使用过程中主要靠内圈齿部定位,因此对内圈齿根圆直径有很严格的要求,而其他尺寸公差范围较大。然而,对薄壁卡环进行碳氮共渗淬火热处理后,会产生变形而导致齿根圆直径超差。现有的对齿根圆直径小的零件可在热处理后增加挤孔或磨内孔工序,而齿根圆直径大的零件只能报废处理。如果采用先渗碳空冷后利用控制变形工装淬火,则零件热处理硬度和质量稳定性难保证。为了解决这一难题,满足批量生产需求,我们设计出一副校形模具,旨在方便对齿部尺寸超差的薄壁卡环进行校形,不仅提高生产效率,而且也降低了成本。
模具结构
校形模具结构如图2所示,包括有上模板、下模板、第一定位孔、第二定位孔、螺钉、销钉、第一挤孔凸模、第二挤孔凸模、第一定位钉、第二定位钉、导柱导套装置、外环定位装置等。
上模板和下模板相对设置,二者通过两滚动导柱组件进行定位,导柱直径φ25mm,保证上、下模板之间的导向精度。第一挤孔凸模或第二挤孔凸模固定于上模板上以对薄壁卡环进行挤压校形, 第一定位钉或第二定位钉固定于下模板上以对薄壁卡环进行定位,外环定位装置安装于下模板上,且安装位置可调整。……
登录APP查看全文