基于Deform3D的铜质法兰管的数值模拟及工艺试验
2016-06-21周凌华湖州机床厂有限公司
锻造与冲压 2016年19期
关键词:工艺
文/周凌华·湖州机床厂有限公司
基于Deform3D的铜质法兰管的数值模拟及工艺试验
文/周凌华·湖州机床厂有限公司
铜具有良好的耐海水腐蚀性能,含有铜离子的水溶液具有杀菌作用,可以防止海洋生物污损,应用在海运业上已有较长的历史,并取得了非常好的效果。而其中的铁白铜(BFe10-1-1)用于制作舰船上的通海管系,已得到普遍的应用。
铜质管路中的三通接头可通过内高压胀形制造,弯头可通过弯头推弯液压机制造,这些都已经是较为成熟的工艺,唯独法兰管的制造,还处于传统的锻造毛坯后切削加工的阶段,甚至材料浪费率高达60%。
本次数值模拟及工艺试验旨在探索一种新的工艺来生产法兰管(图1),将材料浪费率降至10%以内。
在正式工艺试验前首先使用Deform3D软件,对管件的扩口、压平进行理论分析,而后在理论分析的基础上进行工艺试验。

图1 预期的锻件尺寸
数值模拟
模型建立
由于本次试制零件为完全对称零件,零件及模具的几何形状、物理性质、载荷条件及约束条件都是轴对称,应力、应变及位移均为轴对称。因此,为提高模拟精度,坯料及模具均取用1/4模型座模拟计算。图2所示为零件及模具的几何模型。
挤压参数选取
选取材料为铁白铜,其抗拉强度σb≥275MPa,伸长率δ10≥28%,弹性模量E=100GPa,泊松比为0.3。
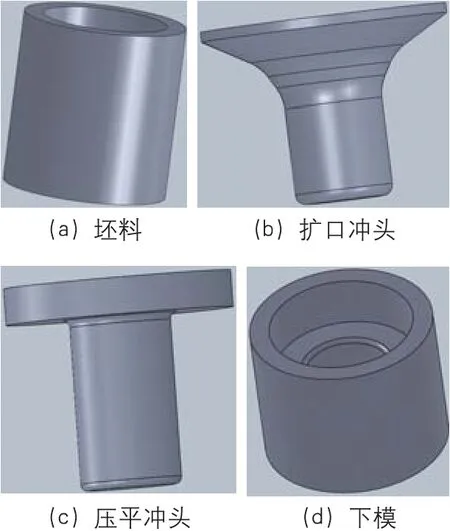
图2 零件及模具的几何模型
设定锻造坯料初始温度为800℃,模具预热温度200℃,模具与材料之间摩擦系数为0.3,热交换系数为11W/(m2K)。
由于零件较小,热容量小,散热快,因此设定一较高的挤压速度,设定扩口及压平的速度均为30mm/s。……
登录APP查看全文