薄壁零件的加工方法研究
2016-06-04孙鹏
大陆桥视野·下 2016年4期
孙鹏
【摘 要】通过分析薄壁零件的特点及薄壁零件加工有可能出现的工艺问题,找到改进措施,给出解决问题的具体方法。
【关键词】薄壁零件;加工分析;精度
薄壁零件已日益广泛地应用在各工业部门,因为它具有重量轻,节约材料,结构紧凑等特点。但薄壁零件的加工是车削中比较棘手的问题,原因是薄壁零件刚性差,强度弱,在加工中极容易变形,使零件的形位误差增大,不易保证零件的加工质量。对于批量大的生产,可利用数控车床高加工精度及高生产效率的特点进行加工,在车工教学中如何解决这个问题呢,可以通过对薄壁零件加工过程的各种变形原因进行材质和技术分析,制定合适的加工方法解决问题。
1.薄壁零件的特点及变形原因
对板状工件而言,薄形工件是指宽厚比值B/H≥10的工件。类似于薄形板状工件,薄形盘状工件是指其外形直径与工件厚度比值比较大的工件;薄形环状工件是指工件圆柱外径与其厚度比值比较大的工件;薄形套类工件是指工件外圆直径与套壁厚度比值比较大的工件,薄壁箱体类工件是指箱体的外形尺寸与其壁厚的比值比较大工件。薄零壁件具有质量轻、节约材料、结构紧凑等特点,导致变形的直接原因有外力夹持、温度过高、振动引起等,具体如下:
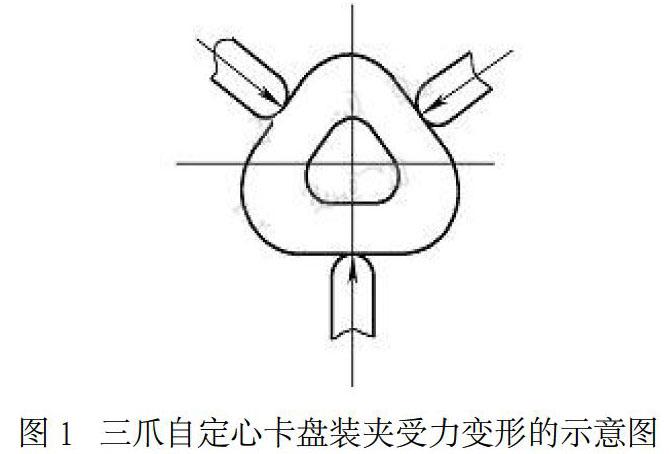
1.1受力变形 因工件壁薄,在夹紧力的作用下容易产生变形,从而影响工件的尺寸精度和形状精度。
1.2受热变形 因工件较薄,切削热会引起工件热变形,使工件尺寸难于控制。……
登录APP查看全文