管板带极堆焊工艺
2016-05-30乌顺平李权柄钦军伟
乌顺平 李权柄 钦军伟

摘要: 通过对低合金钢管板带极堆焊工艺的研究,获得了过渡层焊接材料和各堆焊层的工艺规范,控制了铁素体的含量及减小了过渡层稀释率,保证了高质量的堆焊层。
关键词: 管板带极堆焊;过渡层;稀释率
中图分类号: TG455
Abstract: According to the technology research of low alloy steel tube sheet welding by surfacing welding with strip electrode, the process parameter for the welding transition layer and surfacing layers were obtained. Therefore, it is controllable for the content of ferrite and the dilution rate of transition layer, which ensure the high quality of surfacing layer.
Key words: tube and plate strip surfacing;transition layer;dilution rate
1.2 管板堆焊层性能要求
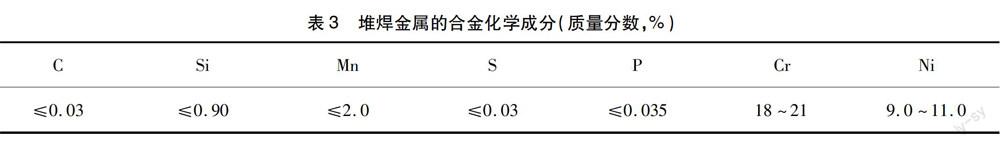
要求管板堆焊层具有良好的抗剥离性能和耐蚀性能,表面以下2 mm范围内堆焊金属的化学成分应符合表3。
为实现堆焊层性能要求需控制堆焊过渡层合金元素稀释率和铁素体含量。
基层母材和过渡层焊接工艺对过渡层合金元素的稀释率直接影响着过渡层的化学成分,因此过渡层堆焊稀释率是决定此工艺能否满足性能要求的关键。堆焊层熔合比的大小对稀释率的控制起决定性的作用,因此,需要通过堆焊试验来确定合理的工艺规范,对稀释率加以控制。
为保证堆焊过渡层良好的抗裂性和塑韧性以及堆焊面层的耐蚀性,铁素体含量应控制在5%~12%之间。因δ-铁素体在一定条件下会转化成σ相而造成脆化,造成堆焊层层下开裂,同时会使耐蚀性能下降。堆焊材料的选择和堆焊工艺参数的合理性则是直接影响铁素体含量的重要因素。
2 堆焊工艺
2.1 堆焊前的准备
厚度为40 mm 的20MnMo锻件经机加工后进行100%磁粉检测,不允许有任何裂纹、气孔、夹杂等表面缺陷。同时对焊剂进行300~350 ℃的烘干,保温2 h,放置恒温箱内随用随取。
2.2 堆焊用焊接材料
2.2.1 堆焊焊带的选择
过渡层采用EQ309L焊带,耐蚀面层采用EQ308L焊带,耐蚀两种焊带标准的合金化学成分和试验的测量值见表4。……