铣刀刃口钝圆半径对铣削Ti6Al14V温度研究
2016-05-05田兴强聂华伟
田兴强++聂华伟
摘 要:采用正交实验法,分析了主要切削参数:主轴旋转,牙齿进给量、轴切深、人切深和钝圆半径对铣削Ti6Al14V材料时刀具温度变化的规律。重点运用Advantage 3D仿真软件以铣削Ti6Al14V刀具切削刃刃口钝圆半径为研究对象,分析得到钝圆半径切削温度影响规律,为铣削Ti6Al14V时铣刀刃口钝圆半径的设计提供依据。
关键词:钛和金Ti6Al14V;刃口钝圆半径;切削温度
中图分类号:TG506.5 文献标识码:A 文章编号:1006-8937(2016)12-0092-02
本文通过铣削刀具切削刃刀片Ti6Al14V口钝圆半径为研究对象,通过3 d哗叽Advantage切削温度最低法律、优化指标;适铣切削刃的刀具Ti6Al14V口钝圆半径优化;并通过、切削力的分析,研究不同的钝圆半径对铣削加工v14al6ti过程产生影响铣削时Ti6Al14V铣刀刃14口钝圆半径的设计提供依据。
1 铣刀分析模型的建立
三维软件,并且solidwroks2010不同钝圆半径铣刀,铣刀前角是14 °,后角为24 °、切削刃宽1.7 mm。3 d fem 5.5分为Advantage软件中刀具材料,硬质合金选配件和钛作为Ti6Al14V,初期的设定温度为20 ℃、刀具转动角度为90 °,模拟立铣刀铣削过程相反的前列腺炎。
2 实验方案的确定
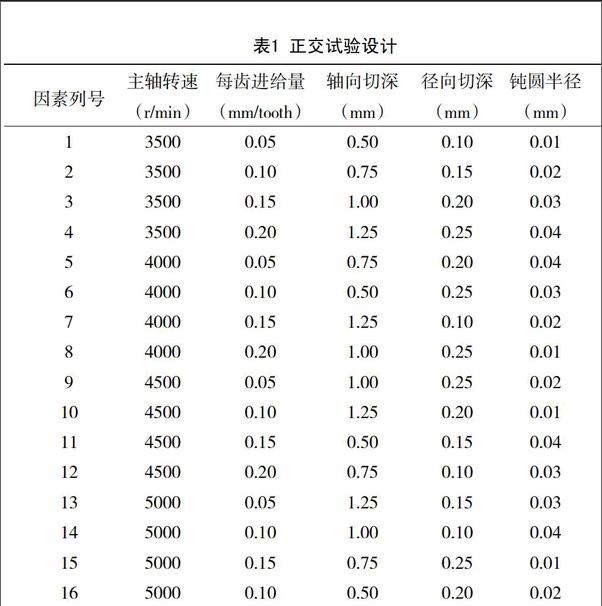
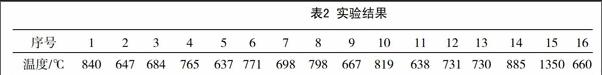
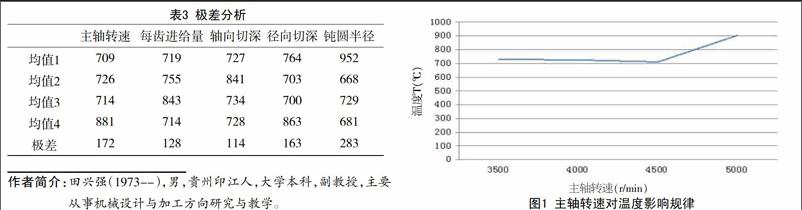
采用了正交实验法科学合理地安排试验,因此“平衡协调”原则的基础上通过了实验的次数,得出较优的实验方案,运用方法差检测法,实验结果进行分析,得出铣削加工的合理性的加工参数。初学者的定制、加工效率、加工成本和加工产品质量有重要影响。主要切削参数:主轴旋转,牙齿进给量、轴切深、人切深和钝圆半径。4座级选择每个元素的参考资料和现有设备的条件,其中包括选举——5因素4水平值表,见表1。……