组合壳体圆跳动超差分析及工艺改进
2016-04-11李建洲姜焕成
国防制造技术 2016年4期
关键词:产品
李建洲 姜焕成
(北方华安工业集团有限公司,黑龙江,齐齐哈尔,161046)
组合壳体圆跳动超差分析及工艺改进
李建洲 姜焕成
(北方华安工业集团有限公司,黑龙江,齐齐哈尔,161046)
本文针对某组合壳体中下壳体装配后圆跳动超差问题进行系统分析,查找出影响装配精度的主要因素,并针对具体问题进行工艺改进。实践证明,改进后的加工工艺能够满足产品设计要求,解决了靶试中产品地面密集度不合的问题,提高成品率,降低生产成本。
组合壳体;圆跳动;装配精度;修偏工序
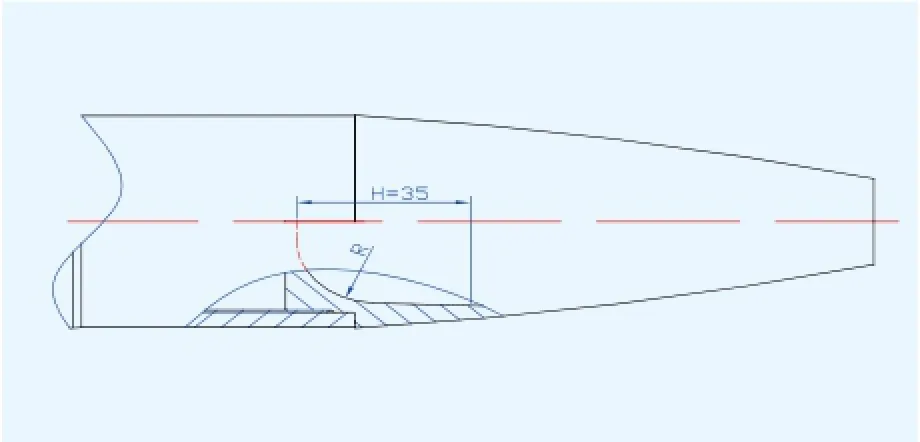
图1 产品装配简图
依据本公司生产的某产品(见图1)的要求,装配后上壳体检测点(距离内膛底部H=35mm)相对组合后产品下壳体定心部圆跳动≤0.8mm。在本公司2015年生产的500发产品中,装配后圆跳动超差产品为112发,废品率达22.4%,产品综合良品率不足75%。本文选取圆跳动超差的10发产品进行地面密集度试验,其纵、横向指标均不能满足设计要求,该问题严重影响了产品生产定型的顺利进行。
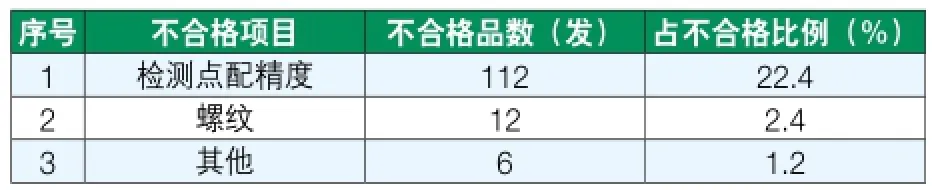
表1 不合格品项目分类统计
1 原因分析
1.1 疵病数量统计
2015年该产品生产质量情况分类统计,见表1。
从表1可见,产品H=35mm处圆跳动超差问题是影响产品质量的主要原因,只有解决了内膛圆跳动超差问题,才能提高产品合格率,顺利完成生产定型工作。
1.2 疵病原因分析
(1)冲拔工艺不合理
冲拔毛坯壁厚差较大(σmax=4mm),当采用放倒冷却时,热态下薄壁处易发生形变,导致产品内膛椭圆,产生圆跳动超差;冲拔过程中石墨润滑剂在高温下气化、裂解,冲头下压过程中产生“憋气”[1],导致内膛检测点处出现凹坑或环沟,产生检测误差。……
登录APP查看全文