镍基高温合金筒形件毛坯错距旋压工艺研究
2016-04-09王大力郭亚明孙晓东徐恒秋侯丰岩郑宏伟沈玉江
新技术新工艺 2016年2期
王大力,郭亚明,王 宇,孙晓东,徐恒秋,侯丰岩,郑宏伟,沈玉江,黄 涛
(1.长春设备工艺研究所,吉林 长春 130012;2.沈阳军代局驻674厂军事代表室,黑龙江 哈尔滨 150056)
镍基高温合金筒形件毛坯错距旋压工艺研究
王大力1,郭亚明1,王宇1,孙晓东2,徐恒秋1,侯丰岩1,郑宏伟1,沈玉江1,黄涛1
(1.长春设备工艺研究所,吉林 长春 130012;2.沈阳军代局驻674厂军事代表室,黑龙江 哈尔滨 150056)
摘要:GH4169镍基高温合金筒形件流动旋压成形的难点是在大长径比、变壁厚的情况下保证内径精度。论述了该件流动旋压成形的工艺路线的制定、试验方法。在旋压过程中采用了错距旋压,探索了错距流动旋压的工艺参数对尺寸精度的影响,为该类产品的旋压成形提供了技术支持。
关键词:GH4169;镍基高温合金;变壁厚;大长径比;筒形件;错距旋压
1工艺方案
1.1工艺路线
坯料采用带底坯料,旋压工艺路线如下。
方案1:下料→一道次错距正旋→检测。
方案2:下料→第1道次错距正旋→第2道次错距正旋→检测。
1.2毛坯及旋压件设计
身管旋压毛坯经真空感应+电渣工艺冶炼,再经固溶+机械加工成形,最终经超声波探伤检验产品内部是否存在组织缺陷,获得旋压前毛坯。旋压前毛坯的化学成分见表1,其主要性能见表2。

表1 毛坯的化学成分(质量分数) (%)
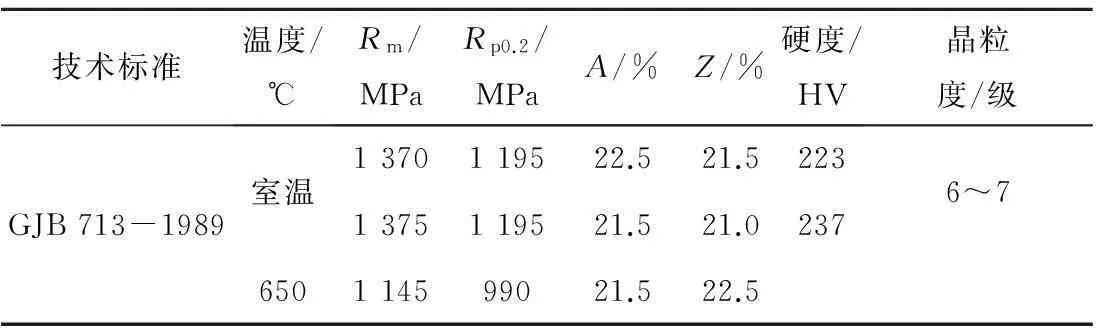
表2 室温及650 ℃下毛坯的主要性能
根据产品图样设计的旋压件图如图1所示。根据旋压件图设计的身管旋压前毛坯图如图2所示,包括短料毛坯、1∶2缩比件毛坯及样件毛坯,进行工艺摸索试验。
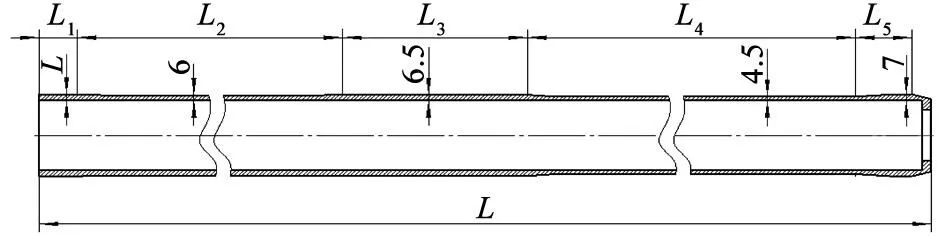
图1 旋压件图
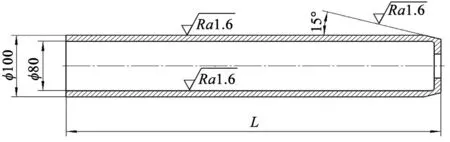
图2 旋压前毛坯图
登录APP查看全文