压力管道探伤孔裂纹分析
2016-03-10王海强李孟良赵华李海郭洪宁郑志东
王海强 李孟良 赵华 李海 郭洪宁 郑志东

摘要:境外某超临界火电机组工程在水压期间,压力管道的探伤孔焊缝发生多处裂纹并泄露。文章针对这些裂纹的产生原因进行了分析,并制定了相应的防范措施,为今后类似工程项目提供参考和借鉴。
关键词:压力管道;探伤孔;裂纹分析;热处理;火电机组 文献标识码:A
中图分类号:TU81 文章编号:1009-2374(2016)08-0055-02 DOI:10.13535/j.cnki.11-4406/n.2016.08.029
1 概述
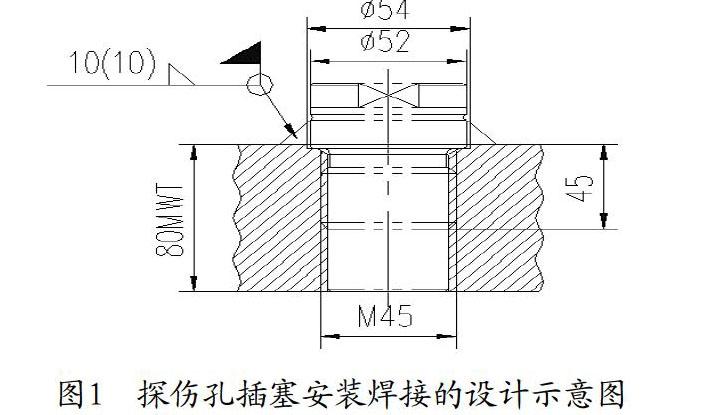
本次水压期间压力管道的探伤孔焊缝共11处发生裂纹,分别为P91材质的蒸汽管道4只、P12材质的蒸汽管道6只和WB36/SA-105材质的给水管道1只。经过打磨挖出来进行VT和PT检验发现所有堵头裂纹都是从焊缝根部开始往横、纵方向裂开。探伤孔插塞均为螺纹旋紧后再用角焊缝密封固定的结构,设计要求探伤孔插塞安装旋紧后的角焊缝为10mm(如图1所示),施工技术合同规定焊前预热和焊后热处理按照ASME标准第I卷中的相关要求执行。ASME标准第I卷PW-39规定,对于这样的连接方式,焊缝厚度在不超过10mm、Cr含量不超过6%并且焊前预热的情况下可不进行焊后热处理。所有插塞中,除了P91材质的插塞Cr含量超过6%外,其余的Cr含量均低于6%。所以P91材质的插塞即需要焊前预热,也需要焊后热处理;P12和WB36/SA-105的插塞在焊前按标准要求预热的情况下,不需要焊后热处理。
2 探伤孔插塞焊缝的焊接工艺措施
2.1 压力管道材质为P91的探伤孔插塞
探伤孔插塞的材质和管道相同,焊前电加热预热到200℃,热电偶测温,使用手工电弧焊工艺进行焊接,焊后升温进行焊后热处理,然后进行100%渗透检测。……