钻机结构件K形坡口全熔透焊缝焊接质量控制
2016-01-09杨晓哲
焊管 2016年10期
杨晓哲
(宝鸡石油机械有限责任公司,陕西 宝鸡721002)
1 K形坡口全熔透焊缝工艺要求
近几年,在公司海洋工程结构设计中,对材质为Q345D中厚板的焊接多采用承载能力强、无缺口效应的全熔透焊缝(CJP),其焊接坡口形式为45°~55°K形坡口,钝边 2 mm,正面焊,背面碳弧气刨清根,并用砂轮打磨清理后完成焊接,且要求100%UT探伤合格。常见焊缝形式如图1所示,工件接头形式如图2所示。
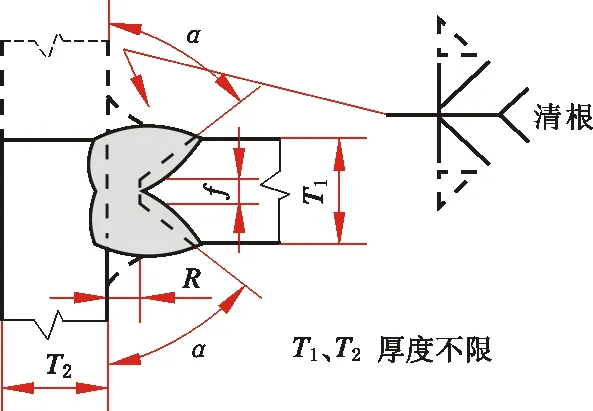
图1 焊缝形式示意图
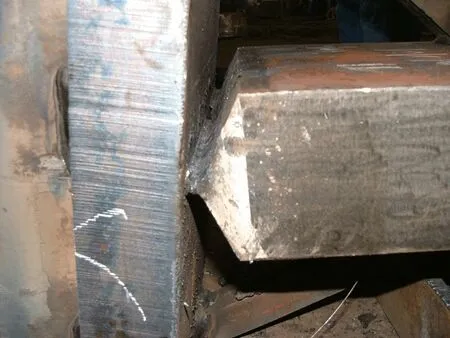
图2 工件接头形式
2 K形坡口全熔透焊缝常见的焊接缺陷
2.1 尺寸缺陷
包括焊接结构的尺寸误差和焊缝形状不佳等,焊缝表面凸凹不平、宽度不均、波纹粗大,这些缺陷不仅使焊缝成形不美观,而且易造成应力集中,降低焊材与母材的结合强度,从而影响焊缝质量。
2.2 结构缺陷
主要包括气孔、夹渣、根部未熔合或未焊透、咬边、裂纹等,是焊接过程中最容易出现的缺陷,这些缺陷的存在不仅降低了焊接接头的力学性能,而且造成应力集中,易形成裂纹,导致结构破坏,使焊接结构无法承受正常载荷。
3 K形坡口全熔透焊缝质量缺陷原因分析
(1)打底焊采用富氩混合气体保护焊(80%Ar+20%CO2),如图3所示。由于喷嘴直径相对较大,焊丝不易伸入到接头根部,易造成根部未熔合。
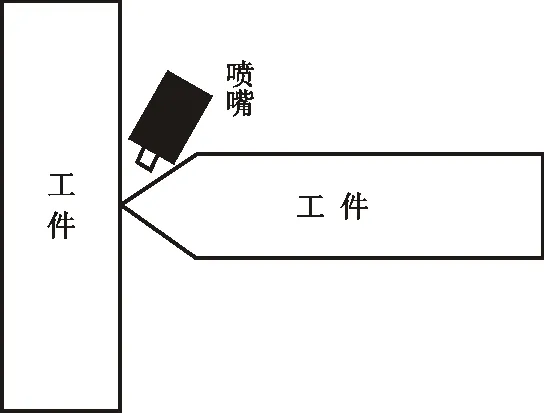
图3 富氩混合气体保护焊示意图
(2)采用富氩混合气体保护焊打底时,焊丝伸出长度过长,不符合工艺要求,致使气体保护不到位,易产生气孔;另外,焊丝伸出长度过长,焊接电流变小,易引起未焊透,电弧不稳;焊丝伸出长度较短时,喷嘴易粘附飞溅,导电嘴易损坏,看不清焊接电弧,焊枪无法摆动,同时,焊丝伸出长度短,焊接电流增大,弧长变小,熔深变深,而且焊丝不易于伸入到接头根部。……
登录APP查看全文