不规则长螺母内梯形螺纹加工探讨
2015-12-25王理斌
机械工程师 2015年1期
关键词:工艺
王理斌
(陕西秦川机械发展股份有限公司,陕西 宝鸡721009)
0 引言
使用螺杆和螺母组成的螺旋副是机械传动中非常重要的一个组成环节。尤其在旧式机床中使用极为普遍,这种机床的螺杆螺母传动经常需要在较长的时间连续工作,并且要求具有较高的传动精度;如果机床为重型机床,则需要相应增加螺母高度来减少内梯形螺纹单位面积上的压力。高度增加,形状不规则势必给加工制造带来诸多难题。图1为修复某旧国外进口重型立式磨床时,需重新制做2个Z轴方向进给机构中的螺母简图。
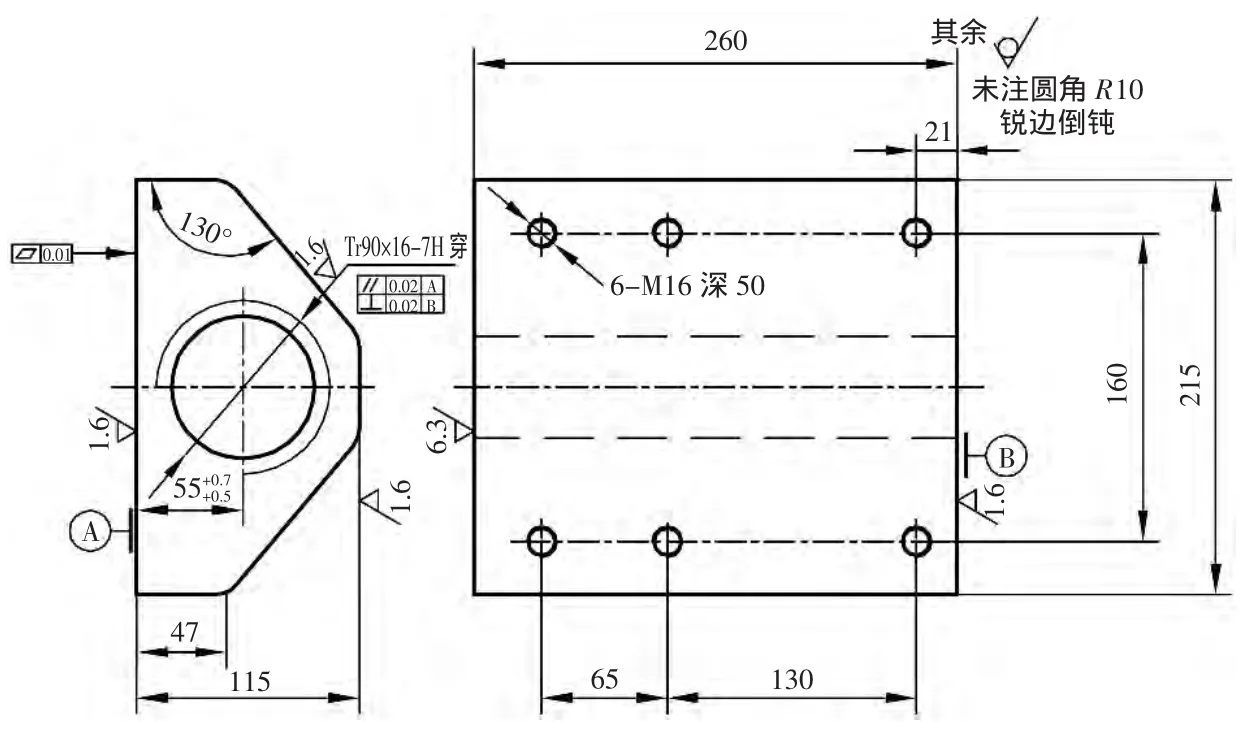
图1螺母简图
1 零件分析
毛坯是铸铜件。主要加工部位为A、B基准面和Tr90×16-7H梯形螺纹,主要保证梯形螺纹与A基准面的平行度0.02和与B基准面的垂直度0.02 mm。该零件形状不规则,装夹困难,并且相对于螺纹中心为轴时,质量分布不均匀,加工状态不稳定,容易造成危险,再加上加工该梯形螺纹的车刀刀杆悬伸长、刚性差,车削时切削面积大,切削更不平稳,同时又由于让刀而容易产生锥度,加工出的内螺纹精度与表面粗糙度均难以保证,零件Tr90×16-7H梯形螺纹与A、B基准的形位公差更难以保证。
2 加工工艺方案选择
经过对零件进行认真的分析,主要考虑了以下两种工艺方案:
工艺方案一:1)划出梯形螺纹,A、B基准加工线;2)粗铣A、B基准,粗镗梯形螺纹内孔;3)精铣A、B基准,支6-M16螺纹孔印子;4)钻、攻A基准6-M16螺纹;5)上组合夹具,用零件底面6-M16螺纹拼紧于组合夹具上,校正A、B基准直线度0.01,镗梯形螺纹底孔,车梯形螺纹至尺寸,组合夹具具体装夹方式见图2。……
登录APP查看全文
