浅谈某黄铜壳体内底转角裂纹缺陷分析及解决措施
2015-12-03张雷钱晓亮王红梅姜立实蒋宇
中小企业管理与科技·中旬刊 2015年8期
关键词:裂纹
张雷 钱晓亮 王红梅 姜立实 蒋宇
摘 要:目的,即为解决公司某产品整体引伸黄铜壳体在方案摸底试验阶段引伸过程中内底部出现裂纹缺陷。方法,即通过加工方案审查,对裂纹缺陷原因分析并逐一排查,并采用进行验证试验的方法确定裂纹缺陷的原因。结果,即通过进行验证试验成功对裂纹复现,采取优化冲模具的方法,进行改进后引伸试验,壳体无裂纹缺陷。结论,即通过优化冲模具,保证冲模具各节点圆滑过渡,表面粗糙度满足设计要求,可避免整体引伸黄铜壳体产生裂纹缺陷。
关键词:黄铜壳体;引伸;裂纹
黄铜壳体采用传统的热挤盂及多次冷引伸的方式即可制造,但壳体引伸毛坯由于受材料、冲模具、辅助工具、热处理、润滑及设备等因素的影响,质量问题也比较多,经常出现的质量问题有口部偏斜及壁厚差超差、裂纹、断裂、内外表面道线等。我厂生产的某黄铜壳体在方案摸底试验阶段引伸过程中出现了裂纹,本文通过对产生裂纹的几种原因进行逐一分析排除,最终找出原因并予以解决。
1 壳体加工方案
根据产品图尺寸和性能的要求,通过设计计算确定壳体采用一次热挤盂和五次冷引伸的工艺方式,热挤盂采用感应加热的方式,一到四伸后进行退火处理,二伸后为保证壁偏差进行车外圆处理,五伸后经压底、两次烤口、收口、磨光、机加、低温退火、表面处理最终得到成品。
2 壳体裂纹产生的原因及分析
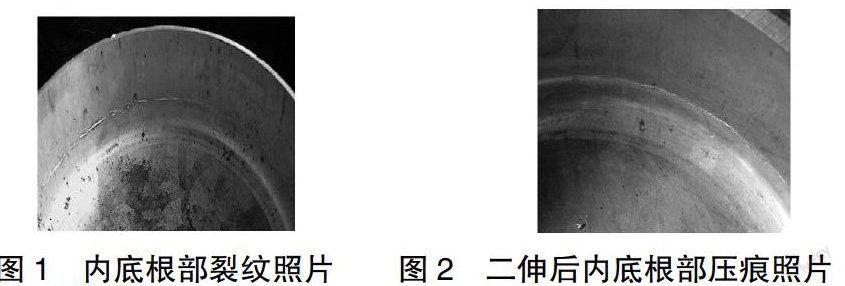
2.1 问题描述 黄铜壳体在方案摸底试验阶段,第一组壳体加工过程中,发现末伸后毛坯距内底18~26mm处有轻微断续裂纹(见图1),金相检查结果为“拉裂”,深度约为0.1~0.3mm。……
登录APP查看全文