螺纹铣削的程序编制
2015-10-10张磊
橡塑技术与装备 2015年22期
关键词:程序
张磊
(无锡技师学院,江苏 无锡 214000)
螺纹铣削的程序编制
张磊
(无锡技师学院,江苏 无锡 214000)
立式加工中心、数控铣机床中进行螺纹铣削加工时可通过自动编程软件完成,也能通过宏程序编程方式完成,但由于自动编程出程序比较长,而且需要电脑及相关CAM软件的支持,相对比较麻烦,而采用手工编程方式 ,可方便简单的完成螺纹铣削的加工。本文以Fanuc系统的机床分别介绍两种螺纹铣刀的程序编制。
螺纹铣削;宏程序;螺纹铣刀
立式加工中心、数控铣机床中进行螺纹铣削加工时可通过自动编程软件完成,也能通过宏程序编程方式完成,但由于自动编程出程序比较长,而且需要电脑及相关CAM软件的支持,相对比较麻烦,而采用手工编程方式,可方便简单的完成螺纹铣削的加工。本文以Fanuc系统的机床分别介绍两种螺纹铣刀的程序编制。
1 常见螺纹铣刀的种类
常见的螺纹铣刀有整体式螺纹铣刀、机夹式螺纹铣刀。这两种螺纹铣刀在某些情况下所编程序一致,具体需要看刀具的特点而定。本文以图1和图2两种螺纹铣刀的程序编制举例。
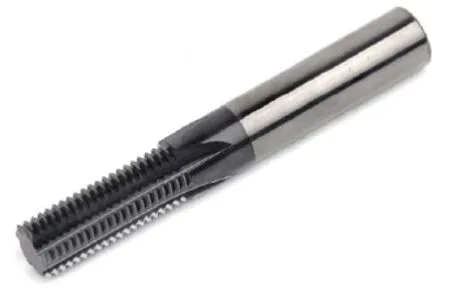
图1 整体式
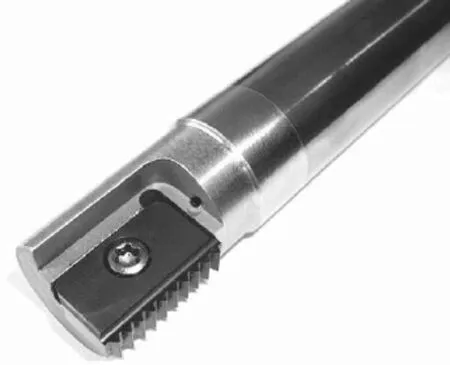
图2 机夹式
2 螺纹铣削的宏程序编制
如图3所示中间为M30×1.5的螺纹通孔,假设已完成Φ28.5的底孔加工,分别用整体式螺纹铣刀和机夹式螺纹铣刀完成M30×1.5螺纹通孔加工。
3 整体式螺纹铣刀宏程序编制
螺纹铣刀规格:M10×1.5×30×75×4(螺纹铣刀直径为10 mm,螺距为1.5 mm,有效切削刃长为30 mm,刀长为75 mm,刀刃数为4)由于整体式螺纹铣刀的有效切削刃长30 mm大于所加工螺纹通孔的深度20 mm,所以可以通过铣削Φ30的孔时同时进行螺旋下刀,下刀深度为一个螺距即1.5 mm(如图4),螺纹孔尺寸精度可通过刀具半径补偿进行调整。……
登录APP查看全文