直缝埋弧焊管出料控制的新方法
2015-09-02韩保材汤圣先北钢管业营口有限公司辽宁营口115007
装备机械 2015年4期
□李 钢 □韩保材 □汤圣先北钢管业(营口)有限公司 辽宁营口 115007
直缝埋弧焊管出料控制的新方法
□李 钢 □韩保材 □汤圣先
北钢管业(营口)有限公司 辽宁营口 115007
国内大多数的焊管生产线中,钢管出料普遍采用斜台架滚动的形式或者V型辊道输送的方式。针对大范围的直缝埋弧焊管产品规格,提出了最新的出料控制方式,该方案设备简单,投资较少,装置运行安全可靠,实用性很强。
在焊管生产线中,钢管出料的控制作为全线生产工艺过程的最后一道工序,其好坏直接影响到整条生产线的节奏和效率。目前国内大多数的焊管生产线中,考虑到设备成本,钢管出料普遍采用斜台架滚动的形式或者V型辊道输送的方式。
近年来,随着国内输油气管线工程[1-2]的推进,市场对优质、高钢级直缝埋弧焊管的需求越来越多(见表1)。从已经投入使用的几条油气管线用管情况比较来看,国内制管行业在高端及海洋管产品方面还有很大的发展空间。已经建成和计划新建的直缝埋弧焊管生产线[3],都对钢管产品规格进行了调整,调整后的钢管产品覆盖范围都比较广,管径趋于大型化[4]、厚壁、高钢级[5],钢管最长长度也由原来的12.5 m增加到18.4 m,因此,对生产线中最终的钢管出料方式也提出了较高的要求。
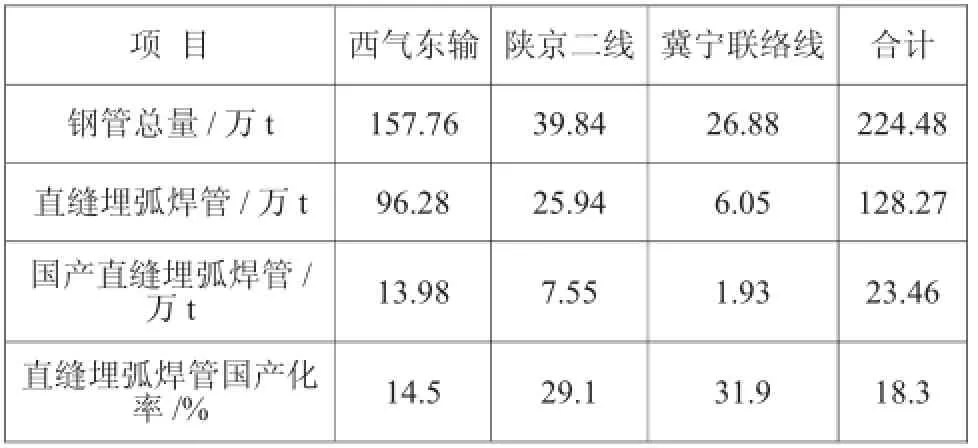
表1 X70管线直缝管国产化情况
1 以往出料方式的弊端
以往传统制管线的出料方式,大多采用翻管器加斜台架的方式,或者V型辊道输送的方式,这两种出料方式都有比较明显的弊端。……
登录APP查看全文