环轧机及其电气控制综述
2015-08-20李国斌
冶金与材料 2015年5期
白 洁,李国斌
(东北轻合金有限公司,哈尔滨150060)
传统的用自由锻机锻压环件生产铝合金环件的生产工艺,由于受锻压机械能力的限制,只能加工直径3m以下的环件。随着国防及航空航天事业的发展,我国对直径3m以上的铝合金环件的需求越来越大。为此,东轻公司自行设计研制了加工直径可达5m铝合金环件的专用设备——环轧机。
1 环轧机轧制原理
环轧机轧制原理,如图1主要由4个辊完成轧制:辊1为主轧辊、辊2为芯辊、辊3辊4为左右定心辊。图示中标出了各辊及环件的位置及运动方式。其中主轧辊为主动辊,其他辊为被动辊,由环件旋转带动其转动。主轧辊在旋转的同时,还在该辊与位置不动的芯辊圆心连线的方向上运动,即压下运动,两辊间的辊缝决定了环件的壁厚。当主轧辊以适当的转速和移动速度向芯辊靠近时,在两辊间的环件上产生轧制力,并使环件转动。当轧制力满足环件的锻透条件时,环件在与主轧辊接触点切线方向上延伸,使环件直径增大。左右定心辊的作用为保持轧制过程的平稳及环件的圆度。
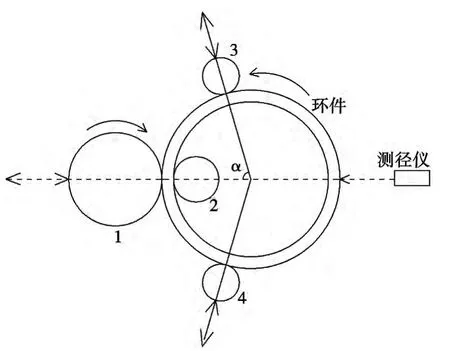
图1 环轧机轧制原理图
轧制一般分为以下几个过程:
(1)初轧阶段:此阶段以小的压下量和移动速度进行轧制,对坯料表面进行平整,为快速轧制做好准备。
(2)连续轧制阶段:根据不同环件的生产工艺要求,调整轧辊转速和压下速度,实现快速连续轧制。
(3)整形阶段:当环件尺寸即将达到要求尺寸时,减少压下量直至停止压下,进行整形轧制,对环件进行最终规圆整形。……
登录APP查看全文