曲轴自动生产线的调试与完善
2015-06-22朱舸赵春霞卓伟中国重汽集团公司济南铸锻中心
锻造与冲压 2015年7期
文/朱舸,赵春霞,卓伟·中国重汽集团公司济南铸锻中心
曲轴自动生产线的调试与完善
文/朱舸,赵春霞,卓伟·中国重汽集团公司济南铸锻中心
曲轴自动化锻造生产线与传统的生产线相比,具有生产效率高、节拍稳定、工艺稳定的明显优势,同时对设备系统和工艺有着更高的要求,曲轴自动生产线的调试过程,实际上就是进行现场诸多因素的完善过程。
曲轴自动生产线的构成及工序过程
该生产线主要由中频感应炉、φ1000mm辊锻机、KP12500楔式热模锻压力机、16MN切边机、2MN扭拧机、20MN校正机、机器人、总线系统等设备构成。
曲轴生产工序如下:电炉上料→电炉加热→电炉出料→辊锻机→1#机器人→1#周转台→2#机器人→KP12500热模锻压力机→喷淋机器人→4#机器人→2#周转台→5#机器人→3#周转台→6#机器人→切边机→4#周转台→7#机器人→扭拧机→5#周转台→8#机器人→曲轴控冷线→曲轴锻件。
曲轴生产线调试、试生产过程中出现的问题
由于曲轴自动生产线工序环节众多,每个环节的问题均有可能造成生产线的故障停机,图1所示为曲轴生产线调试生产一个月内的问题汇总。
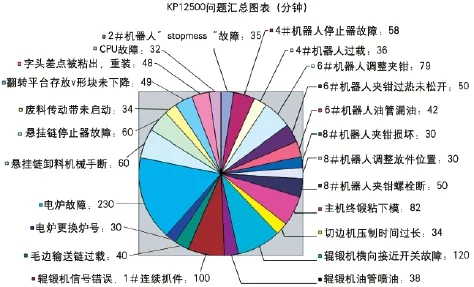
图1 曲轴生产线问题汇总
由图1可见,造成生产线停线的故障种类、次数繁多。进行归类整理发现,造成生产线停线的故障多属于设备系统故障和工艺方面的问题。
设备系统方面的常见问题及解决
主要问题是机器人本身报错的故障、设备单机本身故障及总线系统的通讯类故障。
⑴机器人报错的故障。
机器人程序不完善、参数设置不当造成机器人的过载报错;……
登录APP查看全文
