浅谈压合模结构设计对包边质量的影响
2015-06-21鲜光斌罗琳夏华杰邹传利奇瑞汽车股份有限公司
锻造与冲压 2015年10期
文/鲜光斌,罗琳,夏华杰,邹传利·奇瑞汽车股份有限公司
浅谈压合模结构设计对包边质量的影响
文/鲜光斌,罗琳,夏华杰,邹传利·奇瑞汽车股份有限公司
本文由压合模包边现场经常出现的包边质量问题出发,分析导致包边质量的主要原因,然后从压合模结构设计的角度提出建议,来提高和保证包边质量,对后期模具设计和模具结构改进具有借鉴意义。
汽车覆盖件包边作为覆盖件成形的最后一个步骤,其成形质量对覆盖件边缘的外观质量以及整个覆盖件的外形尺寸精度有着重要的影响。汽车车身包边常见的类型包括压合模包边、专机包边、机器人滚边等工艺。
在压合模包边现场,经常会出现包边质量问题,不合理的压合模设计是导致包边质量问题产生的主要原因。不合理的压合模设计主要包括以下几点:
⑴压合模预弯刀设计布置不合理。主要体现在大R弧形段,一种为预弯刀分型不合理(图1),导致产生应力集中和表面起皱,另一种为预弯刀布置少,本应该在角部布置三把预弯刀的,实际布置二把预弯刀,导致R角棱线不顺,表面起皱,如图2所示。

图1 大R弧形段预弯刀分型不合理
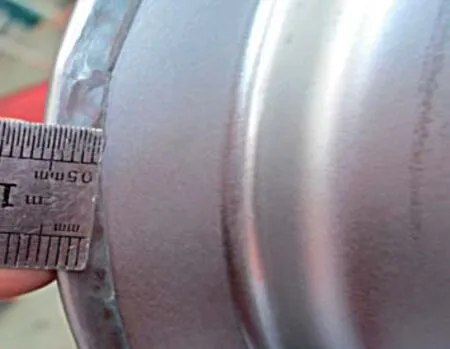
图2 预弯刀布置偏少导致起皱
⑵模具型面小于外板翻边轮廓线,或者仅等于外板翻边轮廓线(图3),导致翻边过程中出现变形,且整改难度大,压合总成变形示意图,如图4所示。
⑶预弯刀预弯角度、进入角度不合理,如图5所示,导致压合总成件变形。
⑷压合模外板定位块布置不合理,导致总成件棱线不顺,且后期整改难度较大,如图6所示。……
登录APP查看全文