返修次数对S355J2W+N钢焊接接头疲劳性能的影响
2015-06-12刘秋菊
刘秋菊, 赵 旭
(长春轨道客车股份有限公司,吉林 长春 130062)
0 引 言
在铁道车辆转向架焊接生产制造中,由于各种原因导致焊接接头时常产生不允许的或超出标准要求的焊接缺欠,必须进行焊接返修予以清除[1-4]。然而,对焊接接头经多次返修后拉伸强度、弯曲强度、冲击性能变化的研究较多[5-7],未见到对接头疲劳性能变化的相关研究。文中通过对轨道车辆常用材料S355J2W+N焊接接头多次返修后疲劳性能的分析,找出了返修次数与接头疲劳性能之间的联系,从而为生产制造中制定工艺规程和分析产品安全性能提供必要的依据。
1 试验材料和方法
1.1 试验材料
试验用母材金属为S355J2W+N热轧钢板,化学成分见表1(采用焊接填充材料为NiCu1-IG焊丝)。
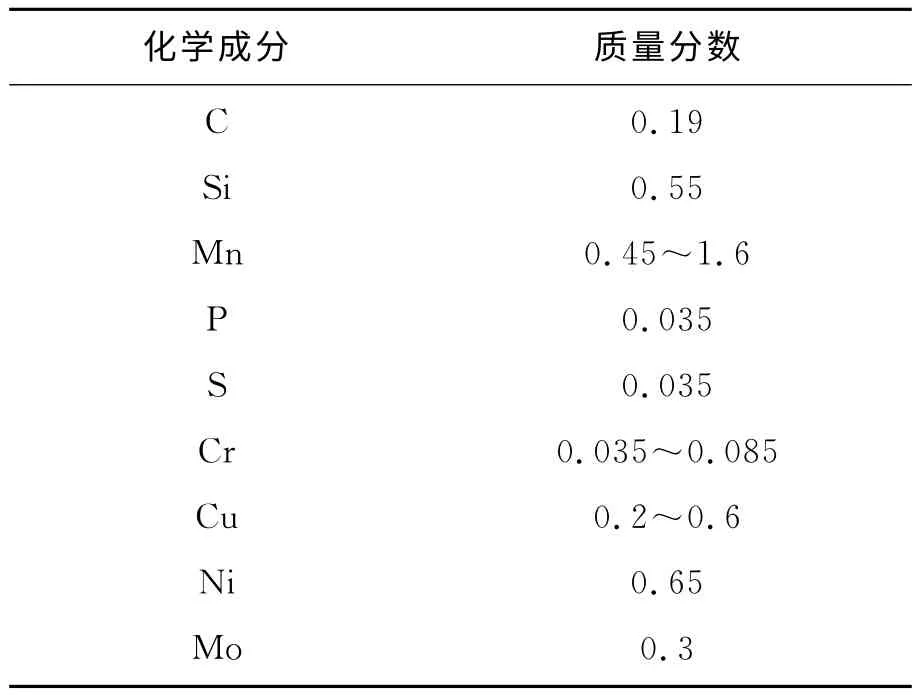
表1 S355J2W+N钢板化学成分质量分数 %
1.2 试验方法
试验采用MAG焊,保护气体为(Ar)82%+(CO2)18%混合气体。焊接试板的尺寸为600mm×150mm×16mm,采用单面焊双面成形焊接,坡口为带钝边的V形坡口,钝边为2mm,坡口间隙为2.0~3.0mm,坡口角度为60°。
试验共制备4组试件,编号分别为A0、A2、A4、A6,其中A0为焊接后不返修,A2、A4、A6试件分别进行2次、4次、6次返修焊接。返修焊接前先对焊缝指定位置用角磨机打磨处理,保证重新制备的坡口底部与侧壁过渡圆滑,不得留有尖角,并且重新制备的坡口深度控制在13~15mm,坡口角度在40°~60°。按照工艺要求完成返修焊接后,试件经无损检测(外观检测、表面检测和内部检测)合格后,和A0试件共同进行退火处理,退火温度为550℃,保温时间3h。
1.3 疲劳试样制备
根据GB/T15248-2008标准,测定给定应力下接头的疲劳寿命,选取应力水平σmax=410MPa,试验设备为GPS-200型微机控制高频疲劳试验机,循环应力比为r=0.1,加载频率约为135Hz,平均载荷为6.37kN,试验在室温、空气介质中进行。……