四工位快速定心车削夹具的设计应用
2015-05-14白亚玲胡阿林兰天
机械工程师 2015年11期
白亚玲, 胡阿林, 兰天
(1.中航飞机股份有限公司长沙起落架分公司,陕西 汉中 723200;2西安工程大学,西安 710048)
0 引言
集流器是起落架的一个重要零件,要通过4个方向安装的油嘴同时向中心注入、排出液压油,保证油缸的升降动力。其具有精度高、密封性好、耐高压、制造工艺复杂等特点。该产品4个油嘴孔的加工可以用多种方法,但都有其局限性。为此,笔者设计了一套四工位车削夹具,在每个工位可以完成油嘴孔的钻、镗、45°倒角车削、螺纹车削、抛光等的粗、精加工,以便为23°±2°烧穿孔的电解加工做好基准,提高了加工效率。
1 工艺分析
集流器如图1所示。该零件是模锻件,全长68 mm。油嘴孔沿零件轴线对称,中间由4个烧穿孔在保证23°±2°的前提下,交汇到零件对称中心。油嘴孔中心距16 mm,孔中心到定位端面的尺寸分别为15.5 mm和34 mm。零件两端面有较高的粗糙度要求,油嘴孔端面、孔口60°倒角、φ12.5H11过孔相对于M12×1.5-5H螺纹中径跳动量小于0.08 mm。综合以上分析,我公司决定在数控车床CMK50135dj上加工油嘴孔,保证加工精度和加工效率。
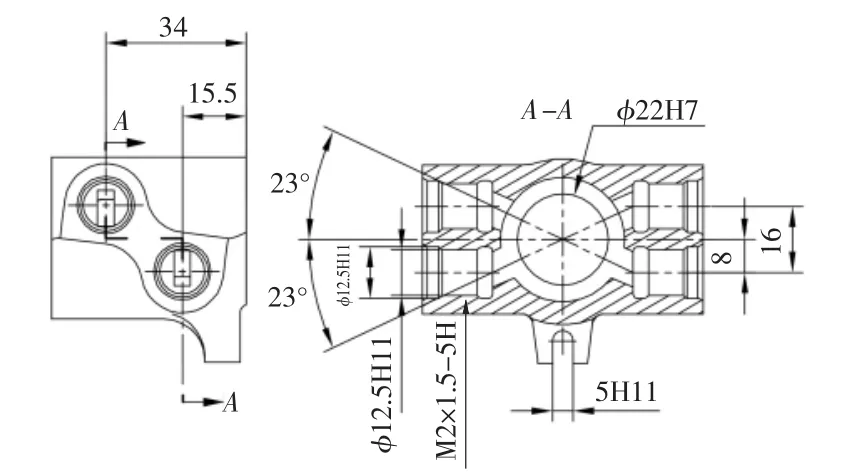
图1
2 车削夹具工件定位设计原理
工件在夹具上进行定位时,为保证加工面位置尺寸或位置精度,必须限制住工件的6个自由度,即沿X、Y、Z轴的移动与绕X、Y、Z轴向的转动。
通过以上分析,本文以集流器34尺寸端面定位限制3个自由度,以φ22H7内孔定位限制2个自由度,同时用宽度尺寸5H11的耳片槽定向,工件在车具中完全定位,符合六点定位原理。
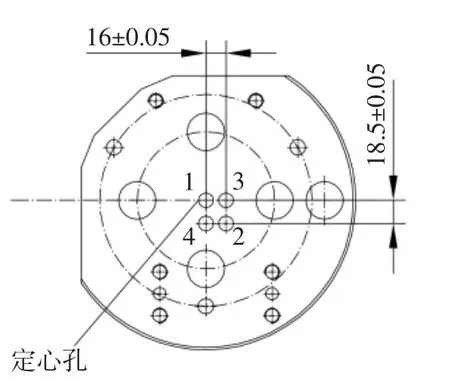
图2 过渡盘
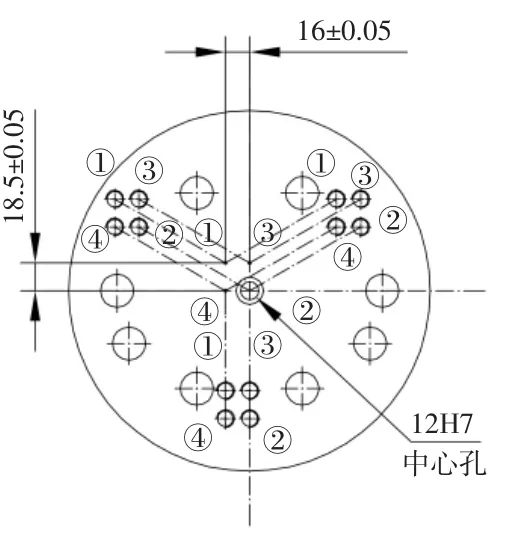
图3 连接盘
3 夹具结构设计
车床夹具是装在车床主轴上带着工件一同回转进行加工工件的。……
登录APP查看全文
