棒材线成品收集区域打捆控制系统研发
2015-01-01陈向峰
机械工程与自动化 2015年5期
陈向峰
(山钢股份莱芜分公司 自动化部,山东 莱芜 271104)
0 引言
成品收集区域打捆控制系统是棒材线重要的一道工序,该系统能否正常运行直接影响到前面自动轧制的节奏,是关系到棒材产量和质量的关键环节。作为棒材线的最后一道工序,莱钢棒材厂中小型轧线成品收集区自投产以来一直采用ABB MP90控制系统来完成棒材线成品收集区域打捆控制功能,然而该控制系统设备严重落后,备件已无处采购,目前处于无备件运行状态。为确保中小型轧线稳定高效运行,经过研究,决定对成品收集区域打捆自动化控制系统重新进行设计和研发,并使用西门子S7-400加远程I/O作为新系统架构。
1 打捆自动化控制系统配置
1.1 系统硬件配置
莱钢棒材厂中小型轧线成品收集区原先采用3套ABB MP90控制系统来完成成品收集区域打捆控制功能,通过 MasterFieldbus总线与该ABB MP200控制系统通讯,现场检测元件采用编码器和接近开关配合使用。
对中小型收集区域打捆控制工艺、设备整合后,使用西门子S7-400加远程I/O的系统架构来完成成品收集区域打捆控制功能,并新加一操作站,操作人员通过操作站来完成相应的打捆设定等操作。整合后的控制系统硬件配置如图1所示。
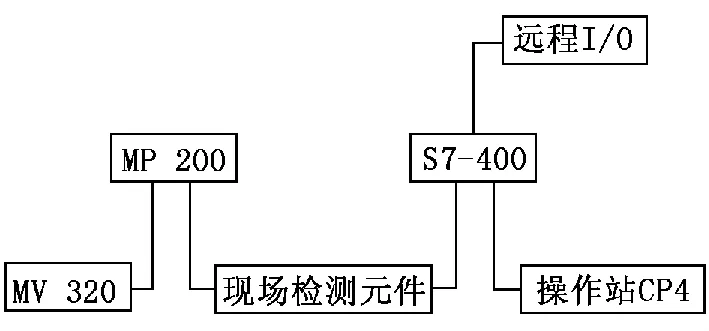
图1 控制系统硬件配置
1.2 系统软件配置
棒材线成品收集区域原打捆控制系统采用ABB AMPL语言。AMPL语言是DOC系统下的一种编程语言,对程序的编辑、修改和查看都需要输入相应的命令,不支持鼠标操作,特别是操作工用于操作的MV320系列终端界面为全英文,且无法汉化,对操作人员知识水平有一定的要求,增加了操作人员的操作难度。……
登录APP查看全文