SEW伺服控制在全自动倒棱机进给系统上的应用
2014-12-28钟存福黄明初
钢管 2014年4期
杨 娟,钟存福,黄明初
(中国石化集团石油工程机械有限公司沙市钢管厂,湖北 荆州 434001)
平头倒棱机设计为高频焊(HFW)管管端的自动平头倒棱,其目的是切削钢管外倒角或提供焊接用坡口,切削管端保证管端与同轴线的垂直度,为现场施工加工出所需的坡口,以便进行组对和焊接。倒棱机设备中的进给系统是最为关键的部分,它的运行状况决定着加工钢管的坡口精度和管端的光滑平整度[1]。
中国石化集团石油工程机械有限公司沙市钢管厂(简称沙市钢管厂)HFW生产线选购了国内最新设计的全自动倒棱机,其生产效率为2根/min。该全自动倒棱机的动力头进给采取伺服减速电机驱动和滚珠丝杠进给的传动技术,按“空载快进—粗进给—精进给—原地平整—快退”的顺序完成每根钢管的平头倒棱过程。本文将重点介绍SEW伺服控制在全自动倒棱机进给系统上的应用。
1 进给系统机械结构
全自动倒棱机的进给传动系统包括SEW伺服电机、减速机、轴承座、联轴器及滚珠丝杠等。进给系统中伺服电机和减速机的选型最为重要,如伺服电机的电机功率和减速机的减速比[2],选型时需要满足快进时进给速度大而输出扭矩小,工进时进给速度小而输出扭矩大。经计算并试验验证,选用7.5 kW伺服电机及其自带的减速机,减速比为7,电机最大输出扭矩为146 N·m,试生产后完全满足现场要求[3-4]。全自动倒棱机进给系统的机械结构如图1所示。
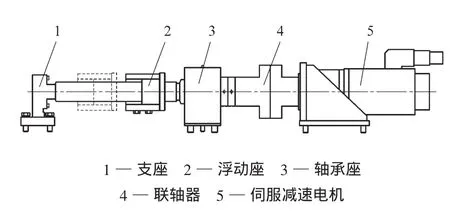
图1 全自动倒棱机进给系统机械结构示意
登录APP查看全文