滚压技术在艉轴精加工中的应用
2014-12-23陈小宾沈根平
机械工程师 2014年12期
关键词:工艺
陈小宾, 沈根平
(1.江苏省江阴绮星科技有限公司,江苏江阴214400;2.江阴中等专业学校,江苏江阴214400)
0 引言
船舶的大型轴类主要指推进轴系和舵系,特别是艉轴(推进系统的螺旋桨轴)的加工,工艺要求较高技术难度大。按照常规工艺应在大型磨床上精磨,表面粗糙度为Ra0.8,各挡滑动轴承尺寸和锥体的跳动量为0.03 mm,由于受设备的限制,只能在普通车床上加工。
滚压技术是典型的无切削加工工艺,滚压加工同磨床相比,能避免由于磨削发热而产生的表面烧伤等缺陷,加工效率高,将滚压技术正确应用在船舶艉轴等大件的锥体精加工过程中,能达到较理想的效果。
1 滚压加工原理
利用特制的滚压工具——硬质合金系列滚刀,对工件表面施加一定的压力,使金属表面层发生塑性变形,从而提高表面光洁度和硬度,这种方法属于“无屑加工”,其结构和装夹方法如图1所示。
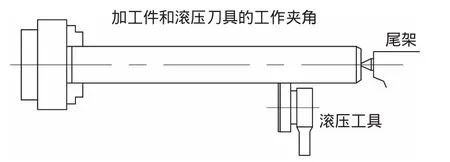
图1 结构和装夹方法
2 滚压加工特点
1)能在一次行程中,将工件表面粗糙度在原有的基础上降低(2~4)级,工作效率较高。滚压加工可以代替大部分的粗磨、精磨、超精磨和珩磨等工艺,经过滚压后粗糙度可以达到Ra0.4左右。
2)滚压后的表面经过挤压而强化,有利于提高工件表面的耐磨性及接触疲劳强度。同时滚压加工能避免由于磨削发热而产生的表面烧伤等缺陷。
3)滚压工具结构简单,易于制造并操作简单方便,在一般车床上都可以进行滚压加工,特别是缺乏大型磨床等设备的条件下,能实现轴类加工件的精加工。……
登录APP查看全文
