利用带状切屑加工深孔内腔平底
2014-12-02北方华安工业集团公司黑龙江齐齐哈尔161006信连志
金属加工(冷加工) 2014年15期
关键词:工艺
北方华安工业集团公司 (黑龙江齐齐哈尔 161006)信连志
本文就深孔内腔平底工序加工中,深孔刀杆直径与排屑之间的矛盾,进行认真研究和分析,结合工艺特点及现有工艺装备条件,在原有刀具的基础上进行改进,利用长条可控带状切屑,有效地解决并提高了弹体内腔平底工序加工质量和生产效率。
1.内腔平底工序工艺及破损主要问题分析
(1)工艺分析:某产品内腔平底工序加工,长径比>5,属于深孔切削加工。为避免热处理变形,内腔平底加工余量(双边)留10 mm。内腔平底加工装备结构特点是:将CW6163A 卧式车床小滑板和刀台卸下,更换成一体固定刀台安装刀杆(见图1),前端方孔安装使用焊接刀。一体刀台安装稳固,为减少切削时的振动,刀杆前方安装固定套,弹体内腔直径为90 mm,刀杆直径80 mm。同时也解决了刀体过长,无法在刀台安装的问题。
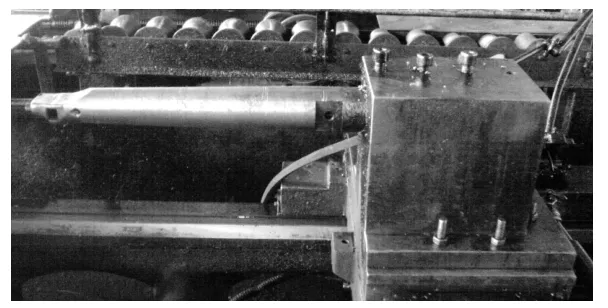
图1 固定刀台
(2)刀具破损分析:原加工过程为水质切削液冷却车削,使用YT5 硬质合金焊接整体刀具,产生弧形切屑,主要以切削液将切屑冲出。刀具破损的主要原因是由于刀具前方定位套、刀体与弹体内腔间隙过小,使切屑无法排出,造成切屑与刀具产生冲击,这种机械冲击造成的应力超过了刀具材料许可的强度,引起崩刃、剥落或碎断。刀具使用中基本无正常磨损,由于弹体加工过程中经常发生非正常磨损,硬质合金与弹体发生镶嵌无法修复。且需多次走刀,加工时间较长,因此影响了产品的批量生产。
2.刀具的应用及改进
(1)经过对工艺条件的综合分析,决定更换刀具材料种类,使用YT15 硬质合金焊接刀具代替现在的刀具材料。……
登录APP查看全文