矿用车后桥制动器支架加工工艺
2014-12-02内蒙古科技大学包头014010韩淑华侯学元
金属加工(冷加工) 2014年15期
内蒙古科技大学 (包头 014010) 韩淑华 侯学元
我校工程训练中心金工实习基地承接了内蒙古某特大型企业矿用车后桥制动器支架产品的试制和小批量生产任务。该产品属于框架类零件,形状不规则,是矿用车制动器部件中的一个关键零件,制动器支架有比较严格的加工装配尺寸,而且尺寸精度要求高,加工难度大,这就必须做好充分的工艺准备,以满足产品的加工要求。
1.加工工艺分析
制动器支架毛坯为精铸件,材料牌号为:QT450—15。如图1 所示。
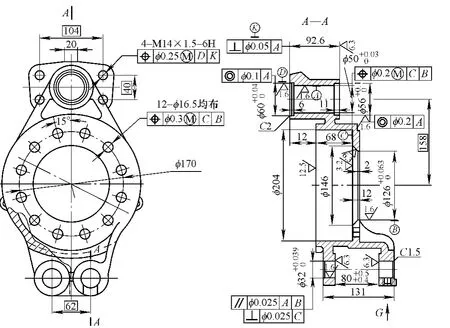
图1
图样主要技术要求如下:
(2)孔φ50 mm 两端面尺寸92.6 mm 的垂直度相对于基准A 为φ0.05 mm,表面粗糙度值Ra=6.3 μm。
(3)相对于位置D、K 的4 个螺纹孔M14 ×1.5-6H 的位置度为φ0.25 mm 及12 个φ16.5 mm 的孔均布在支架的底部圆面上,其对于C、B 的位置度要求为φ0.3 mm。
(5)对于尺寸:104 mm、40 mm、62 mm、158 mm是和制动器的其他零件进行装配的关键尺寸,必保尺寸。
零件主体框架为厚度12 mm 的圆形盆腔,其刚性较差,装夹时容易变形,不易保证加工精度,因此,对工件装夹控制变形要求很高;通过对图样的分析,可以看出该零件的整个加工技术难点是联接刹车片的两个销孔孔深131 mm,对于A、B 的平行度为φ0.025 mm,对于C 的垂直度为φ0.025 mm,表面粗糙度值Ra=1.6 μm;技术要求高,该工序加工成为整个工件加工的技术难点。如何保证夹具装夹工件时的刚性,使工件在加工过程中,不会出现影响工件尺寸精度的装夹变形,成为夹具设计和加工工艺编制的关键因素。
2.零件加工工艺流程确定
根据对零件结构及工艺分析,并结合考虑实际生产周期和进度要……
登录APP查看全文