不锈钢蒸发冷凝器焊接问题分析及对策
2014-11-24瑞星集团有限公司山东东平271509巩汝强张道福
瑞星集团有限公司(山东东平 271509)巩汝强 张道福
1.概述
2012年12月,我公司承接了两台FN=1600m2蒸发冷凝器的制作任务,该设备是CO2气提法年产80万t尿素装置中的关键蒸发设备之一,总重36t,其结构如图1所示。
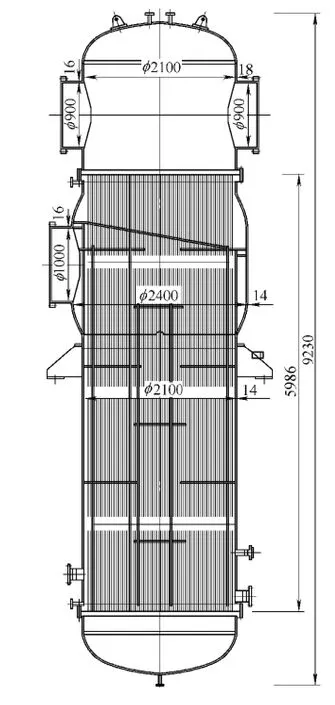
图1 FN=1600m2蒸发冷凝器结构
该设备管板外径为2260mm,管板厚度100mm,管板上钻φ25.4mm管孔3544个,换热管规格为φ25mm×1.6/L=6000mm。该设备公称直径为DN2100mm,壳程筒体厚14mm,壳程上半部分有DN2400mm导流筒一件,上面有φ1032mm×16mm接管一件,材质均为022Cr19Ni10(00Cr19Ni10)。该设备上下两管箱部分材质为Q345R,筒体厚18mm,其中上管箱上面有φ932mm×16mm接管两件。
2.焊接难点分析
(1)易产生焊接变形 壳程导流筒和上管箱上面都有大尺寸开孔,焊接接管时容易产生筒体塌陷变形。尤其是壳程导流筒部分,其材质为022Cr19Ni10,该类材料线膨胀系数较大,传热系数较小,更容易产生较大的焊接变形。
(2)影响管板的密封性能 管板与壳程筒体接头连接形式如图2所示。由图2可看出,焊接管板与筒体的角焊缝时,焊缝填充金属较多,如果控制不当,随着焊缝金属的冷却收缩,容易产生管板边缘部分向筒体部分拉伸、管板中间部分向外突出变形的现象,从而影响管板的密封性能。
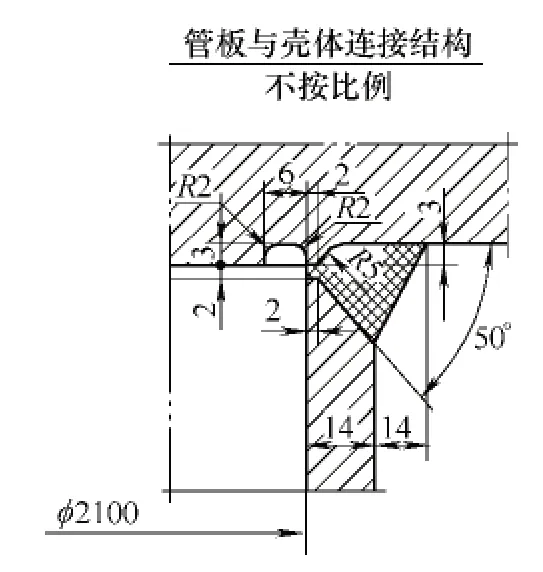
图2 管板与壳体接头连接形式
(3)焊接热输入的控制 管板直径较大,换热管根数较多,焊接换热管与管板角焊缝时,热输入过于集中,如果控制不当,容易导致管板发生不规则的波浪形变形。
3.施焊方案及控制措施
(1)导流筒及管箱焊接的控制措施 为防止导流筒及管箱大口径接管在焊接过程中发生变形,我们采取了一系列的防变形措施。……