2.0MW风力发电机后底座的焊接工艺评定及应用
2014-11-24风润新能源设备有限公司陕西咸阳712044曹晓民冯小静邹增辉
金属加工(热加工) 2014年4期
风润新能源设备有限公司(陕西咸阳 712044)曹晓民 冯小静 董 曼 邹增辉
1.概述
我公司是一家制造焊接式风力发电机底座的专业公司,先后为国内外十余家风力发电设备整机制造商生产过不同型号、不同规格的焊接式风力发电机底座,大多数厂家要求焊接前进行的焊接工艺评定均按照JB/T4708《压力容器焊接工艺评定》进行,其中部分厂家要求按照ISO15614—1《焊接工艺试验》标准进行评定,最近我公司开发的一个新产品就要求按后者进行评定。我们对ISO15614—1《焊接工艺试验》标准进行了系统性地学习,编制了pWPS,并严格按照ISO15614—1《焊接工艺试验》标准进行了相关的评定试验,并将评定参数应用于生产中,成功地焊接了该机座产品。
2.产品简介
2.0MW风力发电机后底座作为风力发电机部件的支撑结构,结构复杂,钢板规格多,厚度大,焊接工作量大,质量要求高,大部分尺寸公差为±1mm,箱型梁表面平面度2mm/m,横向直线度1mm。其接头类型及钢板厚度、材料如表1所示,箱型梁结构如图1所示。
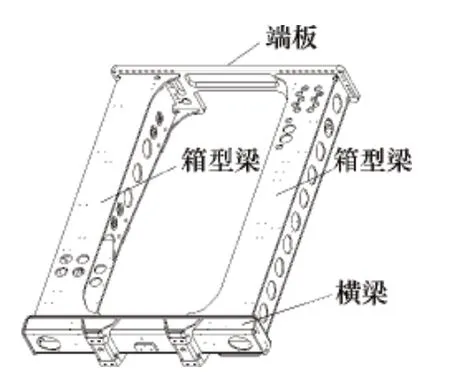
图1 箱型梁结构
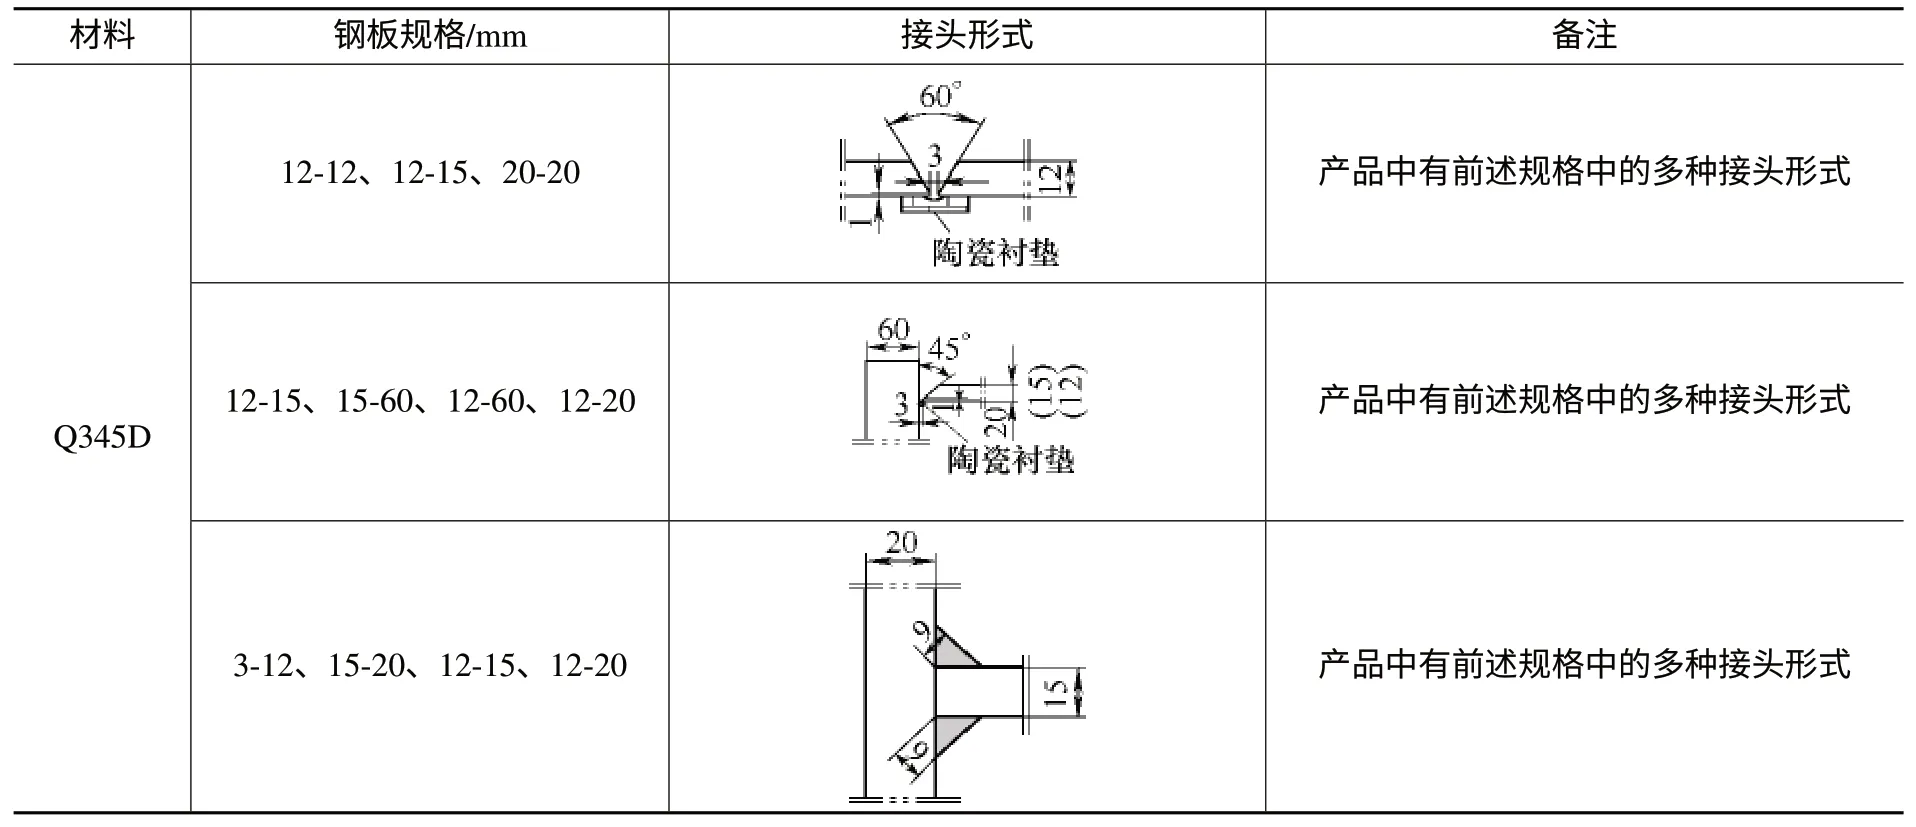
表1 2.0MW后底座接头类型
3.焊接工艺评定要求
(1)人员要求 工艺评定前对从事该项目的焊工进行培训,并按照ISO9096—1《焊工考试-熔化焊-第一部分:钢》标准进行本人所从事的项目的考试,合格后方可参加该项目的焊接评定工作及产品焊接工作。
(2)材料要求 材料分为母材及焊接材料,评定前按照ISO/TR15608《焊接-金属材料分类》标准中母材的钢组及焊接材料分类,确定评定的材料。原则是进行一类母材及焊接材料的工艺评定能尽可能的具有较大的认可范围,从而在满足焊接标准要求的前提下减少工艺评定的数量,节约成本。……
登录APP查看全文