大型圆环状铸件刮板及拼芯造型的应用
2014-11-24广西右江矿务局机械厂田东新州531501宾春雄
金属加工(热加工) 2014年3期
关键词:生产
广西右江矿务局机械厂(田东新州 531501)宾春雄
从2012年4月份以来,我厂开始接产的南宁发电设备总厂的水力发电设备铸件。由于发电设备都是依据各地河流的水力、场地等实际情况设置发电机组,大小规格不统一,通用性少,受此影响我厂接产其铸件回头率很低,同一种名称的铸件,规格就有二十几种,铸造模样无法通用,成为铸造生产的瓶颈,其中直径达3100mm的下环,由于直径大,起模方向不统一,木模制作难度大,也不可能再设计专门适用的砂箱,属于特别难生产的铸钢件之一,因此很有必要进行技术攻关。
1.攻关及改进措施
为达到既满足此类铸件质量,又能简便快捷且低耗地把铸件铸造出来,我们进行了以下几个步骤的攻关及改进。
(1)芯盒 由一个实样模及配套芯盒改为只用2~4个芯盒即可完成。下环铸件零件结构如图1所示。

图1
(2)铸件分析及木模样制作 该下环铸件材质为ZG270-500,截面形状较为复杂,在其环状底面又分布着六等份的加强筋,铸件收缩率按常规选取2%,因为砂型铸造,铸件毛重较大,加工面的单边余量选取顶面8mm、底面6mm。木模样按回转体的半径截取截面处的尺寸,适当留出加工余量后做出刮板、定位销及圆心定位座,如图2所示。
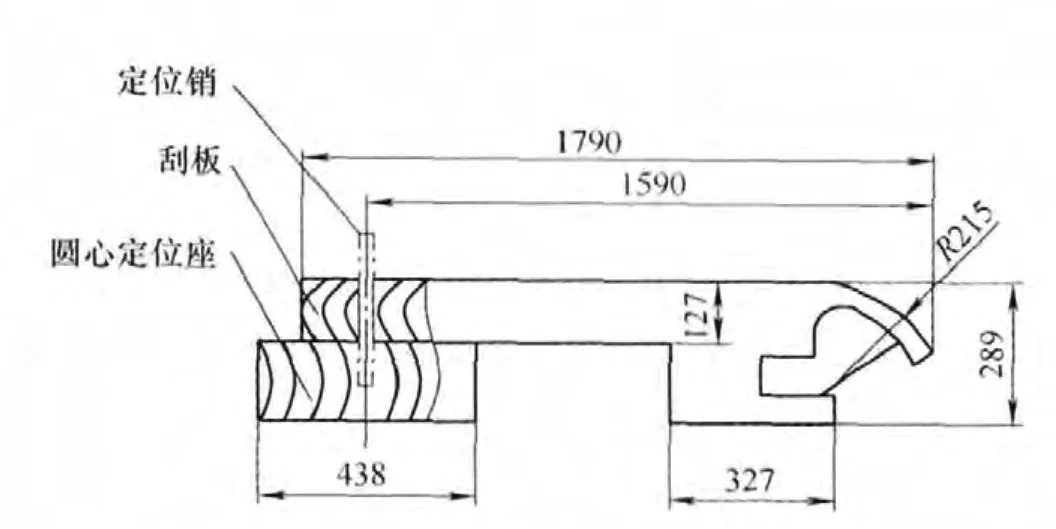
图2
(3)砂型制作 根据铸件的结构特点,我们决定采用水玻璃CO2硬化石英砂刮板造型,其生产要点是:①通过设置在刮板上与铸件的截面形状和尺寸相应的工作面,在造型时绕定点(即定位销)旋转,将外形刮出所需形状和尺寸的砂型。……
登录APP查看全文