平膜加工工艺条件对聚丙烯制品性能的影响
2014-10-25关莉,胡斌,缪江
上海塑料 2014年1期
关键词:影响
关 莉,胡 斌,缪 江
(中国石油 独山子石化公司研究院,新疆独山子833600)
0 前言
S 1003是拉丝级均聚聚丙烯,产品综合性能好,质量稳定,广泛应用于单丝、撕裂膜、打包袋、绳缆及片材等注塑领域。拉丝生产一般分为挤出、冷却、分切、加热拉伸、定型及收卷等步骤。拉丝生产过程中,挤出、冷却温度、加热拉伸温度及拉伸倍数等是影响制品性能的主要因素[1]。作者研究了平膜加工工艺条件对S 1003制品性能的影响,并确定ME 30/9100V3平膜机加工S 1003的最佳工艺参数。
1 实验部分
1.1 原料
聚丙烯S 1003,拉丝级,熔体流动速率为3.0 g/min左右,独山子石化公司。
1.2 仪器及设备
流延膜机ME 30/9100V3,德国OCS公司。电子万能试验机LJ-2500,意大利CEAST公司。
雾度仪WGT-S,上海精密科学仪器有限公司。
1.3 性能测试
采用电子万能试验机测试薄膜的拉伸性能,按照GB/T 1040.3—2006进行。
采用雾度仪测试薄膜的雾度,按照GB/T 2410—2008进行。
2 结果与讨论
ME 30/9100V3平膜机加工原理是,树脂在挤出机中熔化后,通过T字型机头狭缝挤出;再经冷辊牵引、冷却定型成为拉伸薄膜;最后经卷曲辊收卷。通过分析,研究了机筒温度、冷辊温度、主机转速和牵引速度等因素对制品性能的影响。
2.1 机筒温度
机筒温度决定了塑料的熔融状态和塑料的黏度,从而影响熔料在整个加工过程中的流动和冷却。机筒温度设定一般高于材料熔点50~130℃[1]。加工S 1003机筒温度选择185~245℃。机筒温度对S 1003制品的拉伸强度、屈服应力、雾度及断裂拉伸应变的影响,如图1,2,3,4所示。加工条件:冷辊温度20℃,挤出转速20r/min,牵引速度与之匹配。
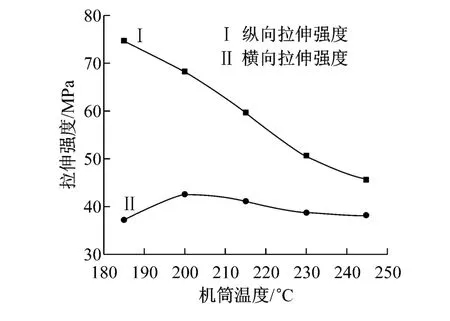
图1 机筒温度对S 1003制品拉伸强……
登录APP查看全文
