剪挤复合精整中凸模圆角对核心变形区应力状态的影响
2014-09-26袁秋邓明宁国松文俐
袁秋,邓明,宁国松,文俐
(重庆理工大学,重庆 400054)
剪挤复合精整工艺主要是针对板状局部精密轮廓零件,对留有余量的局部轮廓进行“精剪切+塑性挤压”复合加工,从而使该轮廓达到全光亮带成形,剪挤复合精整加工基本过程如图1所示[1]。在剪挤复合精整工艺中,成形面的形成和切屑与工件基体的分离都发生在核心变形区,其应力状态直接影响成形表面是否产生撕裂和成形质量的好坏[2]。凸模圆角作为剪挤复合精整中的一个重要工艺参数,对核心变形区应力状态有重要影响。文中在理论分析和实验的基础上,借助有限元方法,研究不同凸模圆角半径对剪挤复合精整中核心变形区应力状态的影响,进而得出凸模圆角半径对零件成形表面质量的影响,为剪挤复合精整工艺的实际应用提供参考。
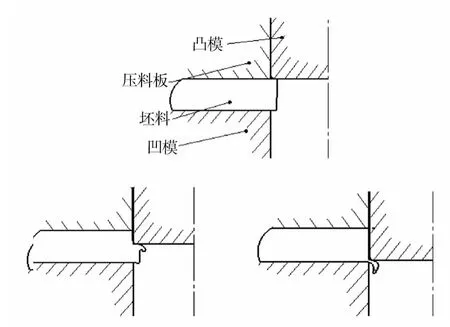
图1 剪挤复合精整基本原理Fig.1 Basic process of shearing- extruding trimming technology
1 变形区材料应力状态分析
剪挤复合精整时,作用于材料的外力如图2所示,整个材料所受外力有凸模的精整力和凸模对新形成表面的摩擦力f1。由于有一定大小的凸模圆角,精整力在轴向和径向上对变形区有F11和F12的分力,也就是说凸模圆角对材料提供纵向和径向挤压力。整个材料还受到压料面的压料力F2和摩擦力f2以及凹模对材料的支撑力F3和摩擦力f3,在这些力的综合作用下,材料处于静水压应力状态[3]。
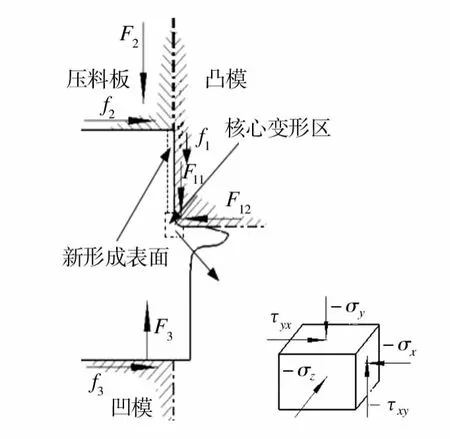
图2 剪挤复合精整材料所受外力模型及核心变形区某一点的应力状态Fig.2 Deformation model under external forces and the stress state of one point in the core deformation zone
在核心变形区某一点O取坐标……