烧结单棍破碎机辊齿的新型修复工艺
2014-08-13郭震宇龚承朝
河南科技 2014年6期
关键词:工艺
谭 龙 郭震宇 龚承朝
(韶关钢铁集团炼铁厂,广东 韶关 512123)
1 前言
韶钢炼铁厂5、6号405m2烧结机是生产的主体设备,而两台φ2 400×4 340单棍破碎机又是烧结生产的关键设备。单棍破碎机通过旋转的辊齿与侧下方篦板形成的剪切作用,破碎大块热烧结矿,使其满足炼铁高炉所需的粒度。由于近年来韶钢高炉的大型化,对烧结矿的需求不断增加,烧结机作业率高达97.2%,以及750℃~850℃的工作温度,导致单棍齿辊上的辊齿磨损特别快,寿命只有8~9个月。更换或修复齿辊费时费力,严重制约了生产。因此对提高辊齿的的使用寿命有着强烈的需求。
2 辊齿的旧修复工艺
2.1 单棍的组成
单棍破碎机由驱动电机、传动装置、齿辊及齿辊下方的篦板小车组成。其中齿辊由齿辊轴、辊齿组成。辊齿是单棍破碎机执行破碎工作的主体,也是磨损最严重的区域。它包括齿冠和齿柄两部分。
2.2 旧修复工艺
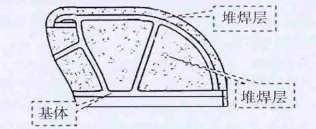
磨损不严重的辊齿,直接在表面用高合金耐热耐磨焊条(D667、GRD856-4AZ等)堆焊,磨损严重的辊齿采用以下方法修复:(1)首先将单棍原有的齿冠全部割去,保留齿柄。(2)齿柄由于承受的冲击和磨损程度较轻,通常采用高合金耐热耐磨焊条直接在其表面堆焊修复。(3)齿冠单独制作,采用ZG230-450铸钢铸造基体,用高合金耐热耐磨焊条 (如D667、GRD856-4AZ等)填充,外圈堆焊层15mm厚,内堆焊层45mm厚(见下图)。(4)齿冠制作完成后用GR-AJ557高强度连接焊条与齿柄焊接。堆焊层
2.3 旧修复工艺的缺陷
高合金耐热耐磨材料堆焊后,其熔敷金属的韧性差,堆焊层不可避免要产生冷裂纹,并且堆焊层越厚,裂纹扩展越快。……
登录APP查看全文