特大型薄壁轴承套圈端面翘曲检测装置的改进
2014-07-21魏闯宁仲杨世谊张举
轴承 2014年3期
关键词:检测
魏闯,宁仲,杨世谊,张举
(1.洛阳轴研科技股份有限公司,河南 洛阳 471039;2. 浙江新昌皮尔轴承有限公司,浙江 新昌 312500)
特大型薄壁轴承套圈具有直径大、宽度小及壁薄的特点,在淬火后极易产生翘曲超差[1],磨削端面时若磁力过大也会造成翘曲超差。端面磨削是套圈磨加工中的第1道工序,端面是后续各工序的工艺基准面,若翘曲过大将会影响后续工序的尺寸精度。因此,在磨削该类型轴承套圈端面时,必须严格控制其基准端面的翘曲。
生产现场常用三点支承测量法检测轴承套圈端面翘曲[2],由于特大型薄壁轴承套圈的直径及质量较大,检测时操作人员劳动强度大,检测效率低,有时甚至无法转动套圈进行检测。另外,套圈转动时,定位支点还会对套圈端面产生划伤,影响轴承外观质量。因此,在原检测装置的基础上进行改进,以解决三点支承测量法在检测特大型薄壁套圈端面翘曲时产生的问题。
1 原检测装置
生产现场常用的轴承套圈端面翘曲检测装置如图1所示,主要由检测平台、等高支点座、径向定位环、T型螺栓、螺母、调整高度用套筒及检测仪表等组成。
原检测装置中,等高支点座支点及径向定位环与套圈端面及外径的摩擦方式为滑动摩擦。由于特大型薄壁套圈质量较大,套圈端面承受的摩擦力较大,套圈转动时端面易产生划伤,严重时可能导致套圈无法转动。
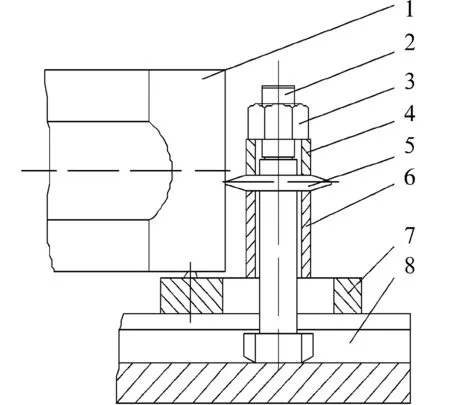
1—套圈;2—T型螺栓;3—螺母;4—短套筒;5—径向定位环;6—长套筒;7—等高支点座;8—检测平台
2 改进后检测装置
改进后的检测装置如图2所示,选择深沟球轴承外径面作为定位支点来定位套圈的端面及外径面。……
登录APP查看全文
