四工位双轴数控高速钻削组合机床设计
2014-06-29潘家珍
组合机床与自动化加工技术 2014年9期
关键词:系统
潘家珍
(上海电气机床成套工程有限公司,上海 200041)
0 引言
目前,国内汽车零部件制造业的门铰链车身件的加工,均是采用加工中心+单孔加工专机形式。该种生产方式不仅设备需要多,占地面积大,而且生产效率低。随着汽车零部件制造业竞争的白热化,如何提高生产效率,降低设备成本和劳动力成本,实现进口设备国产化,成为汽车零部件制造商关注的焦点。随着汽车行业迅猛发展和产能的大幅提升,不少汽车零部件制造商为低成本扩充产能,满足市场需求,对部分汽车零部件制造的自动化呼声越来越强,希望能开发设计满足门铰链车身件专用生产设备。
本项目开发的目的是为了降低劳动强度、提高生产效率和质量,提供一台为汽车model 系列门铰链车身件,加工螺纹底孔及倒角、销轴孔和背孔螺纹底孔的四工位双轴数控高速钻削组合机床。
被加工工件示意图如图1 所示。
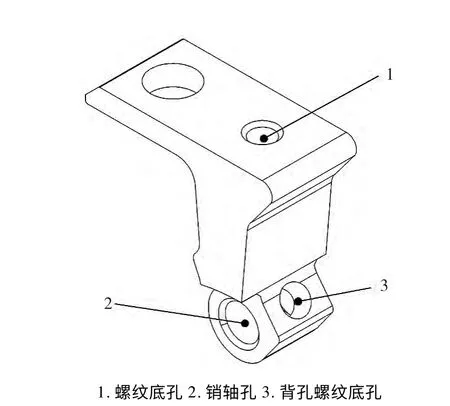
图1 被加工工件图
1 总体布局和工作原理
1.1 总体说明
机床采用四等分数控转台交换夹具、精密内冷高速旋转主轴和伺服驱动进给,从三个不同方向同时对门铰链进行螺纹底孔及倒角加工、销轴孔加工和背孔螺纹底孔及倒角加工。通过对夹具的快速更换,可以加工不同型号的门铰链车身件零件。左右件一次装夹同时加工。加工节拍为12s/两件。除人工上下料外,实现全自动加工过程。
机床的主要规格如表1 所示。
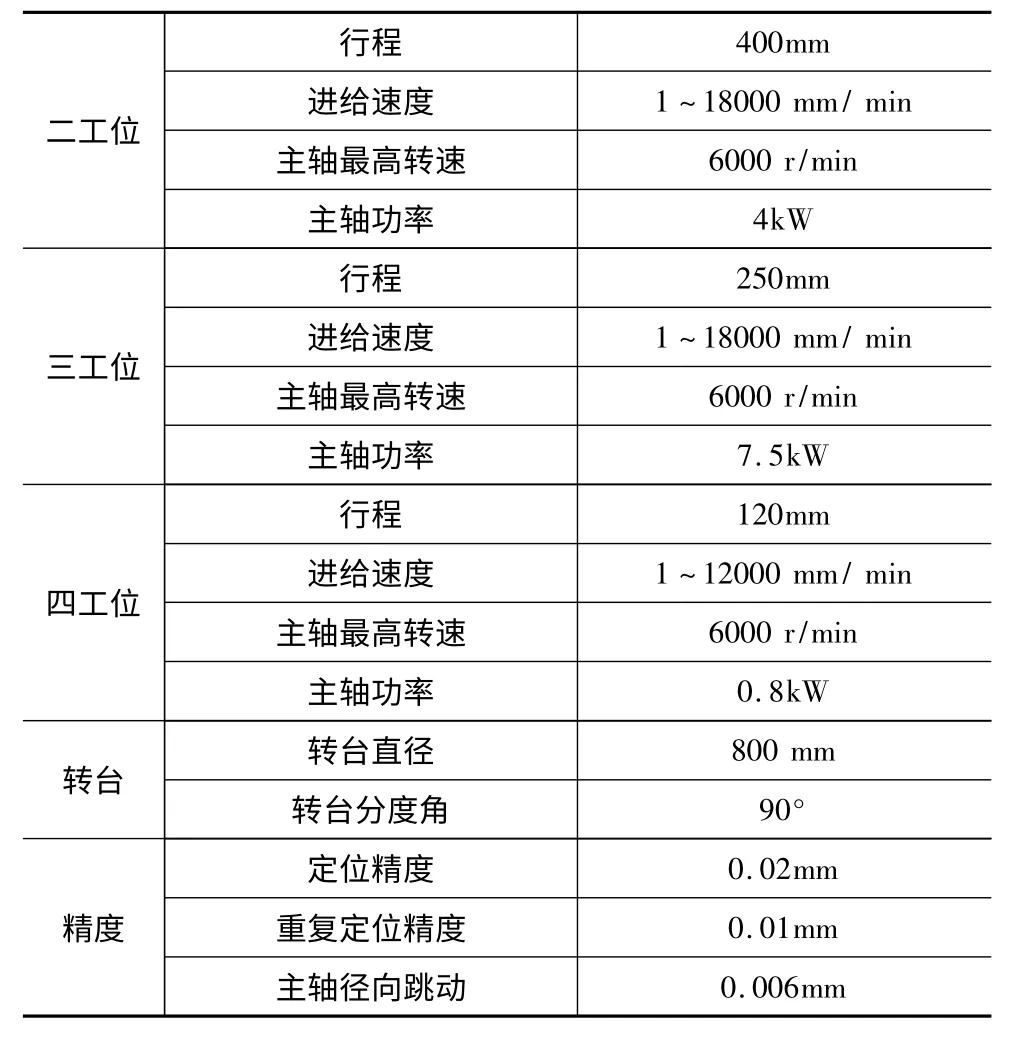
表1 机床的主要规格
机床电气控制系统由SIMENES S7-300 PLC、SINAMIC S120 伺服驱动器与1FK7 同步伺服电机由PROFIBUS 总线连接,实现进给控制。……
登录APP查看全文