压力机偏心轮的加工技术
2014-04-21蓝金梅
机械工程师 2014年2期
关键词:一致性
蓝金梅
(齐齐哈尔二机床(集团)有限责任公司,黑龙江 齐齐哈尔 161005)
0 引言
我公司与德国汉克自动化公司联合设计的数控多工位DL-4 2500型压力机,是当今世界上功能最全、规格最大、技术含量最高的多工位冲压设备。合作项目已被列入国家中长期科技发展规划所确定的16个重大专项之一。多工位压力机相当于多台压机及拆垛送料系统的集成,即1台多工位压力机相当于1条自动化压力机生产线,可提高生产率2~3倍。一般由线首单元、送料机构、压力机和线尾部分组成。最快效率可达25次/min以上,可满足高速自动化生产。多工位压力机因其技术含量高、技术复杂、造价高,且核心技术由德国、日本有近百年历史的少数设备制造厂掌握,故多工位压力机市场一直由国外垄断,在我国应用屈指可数。
偏心轮是该机主传动部分的重要零部件,需要根据实际现场加工的情况对加工工艺进行合理的消化与改进。
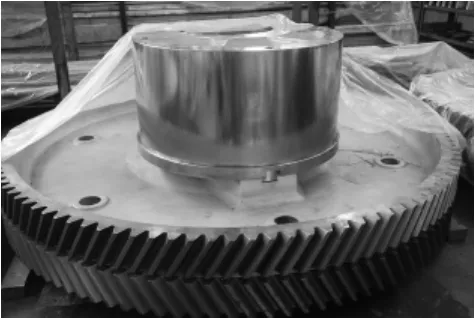
图1 偏心轮实物
1 工艺难点分析
偏心轮外观如图1所示,加工过程中存在如下三方面难题:
1)该零件的加工对机床精度要求非常高,加工难度大且生产周期短。2)TK6920型数控镗铣床,X轴、Y轴爬行,滑枕低头,Y轴找不到参考点;C5250型立式车床的刀架楔度较大,转动时跳动。3)偏心轮的尺寸复杂(图 2),φ1 080-0.50.6尺寸长522 mm,要求圆柱度为0.02 mm,表面粗糙度为Ra1.6;铜套内孔φ520H7四件一致性要求0.02 mm以内,长651 mm,表面粗糙度为Ra0.8;偏心距213+0.020四件一致性为0.02 mm以内;70H7定位槽对于零件中心的对称度为0.05 mm。达到上述尺寸的要求难度较大。……
登录APP查看全文
