保证细长薄壁管类零件质量的车削加工
2014-08-25胡芳娥
机械工程师 2014年2期
胡芳娥
(哈尔滨量具刃具集团有限责任公司,哈尔滨 150040)
0 引言
随着机械制造业的不断进步与发展,品类繁多、性能可靠的现代化的先进机械加工设备——数控机床大量涌现,因其加工质量性好和生产效率高,正在逐步更新取代老的、传统的通用机械加工设备,其覆盖领域也越来越广泛。但是,数控机床也不是万能的,对某些零件的加工还存在盲区,有一定的制约性。以我单位所生产的1~3m外径千分尺上的零件左套管及右套管为例,由于其零件结构的特殊性,在数控车床上生产加工就受到制约,所以只好在通用机床C616上生产加工。而在现行的加工又存在着一些不利因素,下面就现行的生产工艺存在的不利因素,以及改进的方式进行简要说明和论述。
1 现行生产工艺分析
1.1 所用金属材料
左套管和右套管材料均选用45~50的优质碳素结构钢管,规格分别为φ23×4.5与φ23×3.5两种。
1.2 图样分析
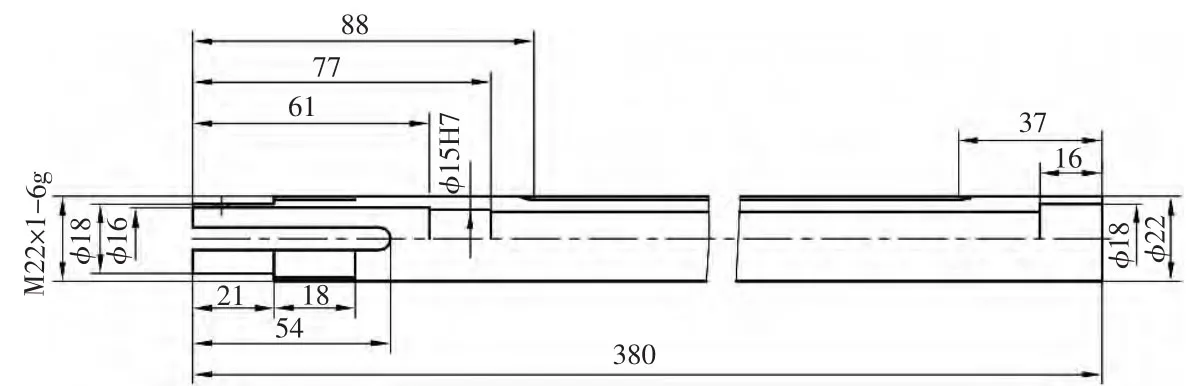
图1 左套管
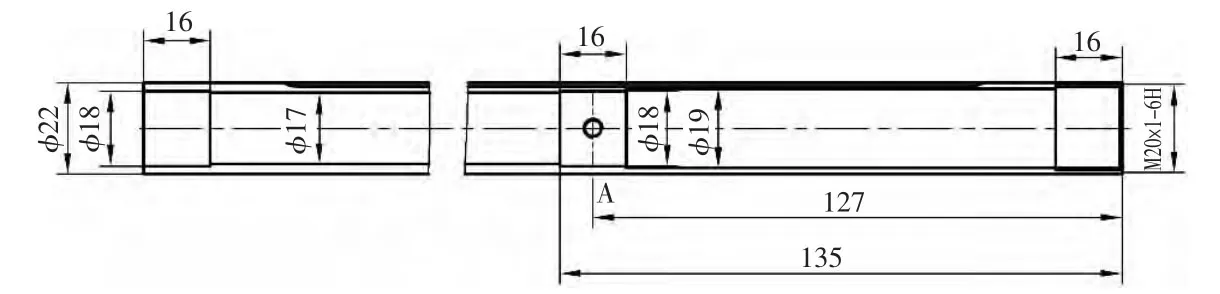
图2 右套管
1.3 存在问题
从上述工步看,工艺设计完整,流程合理,图样上又没有圆度、同轴度、跳动等形位公差方面的要求,虽然现场多年来一直按此工艺执行,但加工出来的套管还是存在以下问题:1)套管在车削完外圆后,有两种情况出现,一种是在车制的套管上出现有波纹的现象,另一种是在部分套管上出现管子的壁厚不均匀。2)两端的孔在加工完成后,检测孔的尺寸时,有一部分套管出现塞规很紧或根本就塞不进去,给后序的压套装配带来了很多不便。
1.4 原因分析
产生的原因到底出现在什么地方,经分析发现:
登录APP查看全文
