一种磨削加工宽弧面的方法
2014-04-21舒良超
机械工程师 2014年2期
关键词:测量
舒良超
(泰尔重工股份有限公司,安徽马鞍山243000)
0 引言
随着制造业的发展,复杂形状的零件在形位精度上的要求越来越高,对加工设备的要求也随之增加。对于大型宽弧面高弧度、低粗糙的零件,通常需要龙门数控磨床一次性成形加工弧形,如果没有该类型设备也可以利用一般的数控平面磨床进行分段成形加工。现以某零件为例,介绍分段成形法磨削宽弧面的步骤、精度控制、测量。
1 零件分析
如图1,工件长960 mm,宽300 mm,高195 mm。弧面R1430沿宽度方向形成,表面粗糙度为Ra1.6,弧度为0.05,材料为34CrNi3Mo,弧面淬火处理后硬度为52~58HRC。
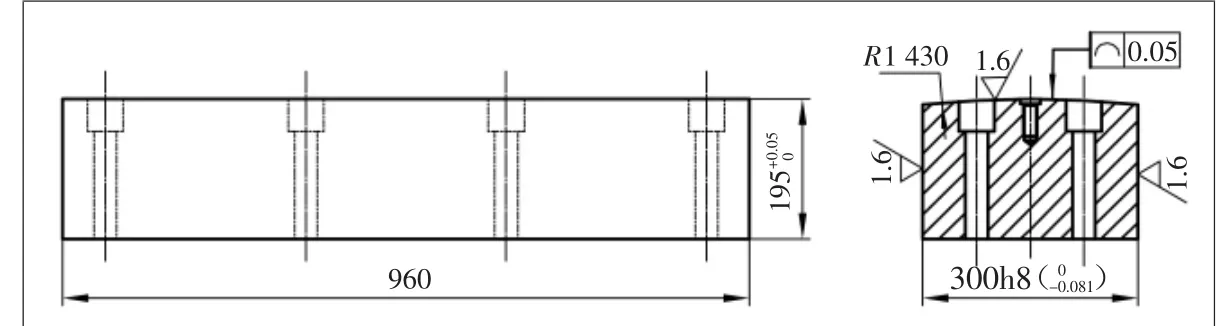
图1 工件结构
该面加工工艺:粗铣→钻孔→表面淬火→精磨弧面。在加工过程中需要考虑以下几个方面:1)如何将弧长分段,并且减少段数;2)如何接段磨削,保证弧形完整;3)如何控制弧度0.05;4)何测量弧度。
2 解决问题
1)我公司有两台数控平面磨床MKL7132、MKL7150,砂轮宽度分别为60 mm、80 mm。应当选择轮宽80 mm的机床,这样可尽量减少分段次数,减少分段磨削的累计误差。(如图2所示)将工件弧长均分成4段,每段弧形对应一次砂轮修形,共修砂轮4次。
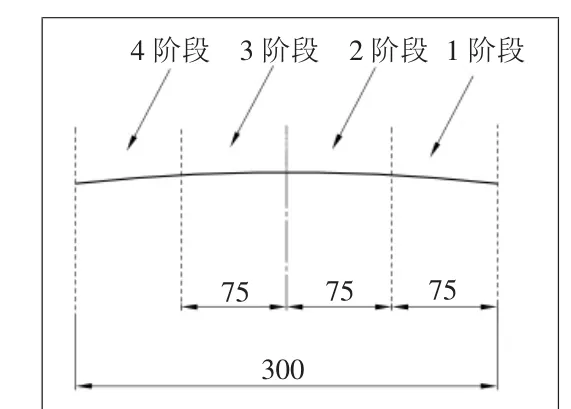
图2 分段加工弧形
2)从中间一段弧形开始磨削,磨至工件高度上差。再修砂轮磨同侧的下一段弧形。另一侧两段弧形磨削方法相同。由于轮宽80 mm大于分段宽度75 mm,在两段弧形之间有5 mm接续宽度,可在此位置涂色剂,当砂轮快到色剂时降低进给量逐渐磨到色剂刚好清除为止。
3)砂轮弧形必须由数控程序精确成形。工件在磨削前弧形不规则引起砂轮各点消耗不一致,在磨削过程中会产生大量的热量,使工件出现变形。……
登录APP查看全文
