DT4C电工纯铁磁性零件端面深槽的加工
2014-04-09中航工业郑州飞机装备有限责任公司河南450005艾心灵何明辉谷万淼
金属加工(冷加工) 2014年9期
中航工业郑州飞机装备有限责任公司 (河南 450005) 艾心灵 何明辉 谷万淼
DT4C电工纯铁磁性零件端面深槽的加工
中航工业郑州飞机装备有限责任公司 (河南 450005) 艾心灵 何明辉 谷万淼
在以DT4C电工纯铁为材料的某磁轭类零件上,端面槽深18 mm,宽5.15 mm,如图1所示。加工端面深槽时,切削力较大,排屑比较困难,切槽刀易产生振动、崩刃,甚至折断等现象,该零件因DT4C电工纯铁材料软、粘刀,使得此类问题更为突出。因此,制定合适的加工方案并设计结构合理的刀具是DT4C电工纯铁磁性零件端面深槽加工的关键。
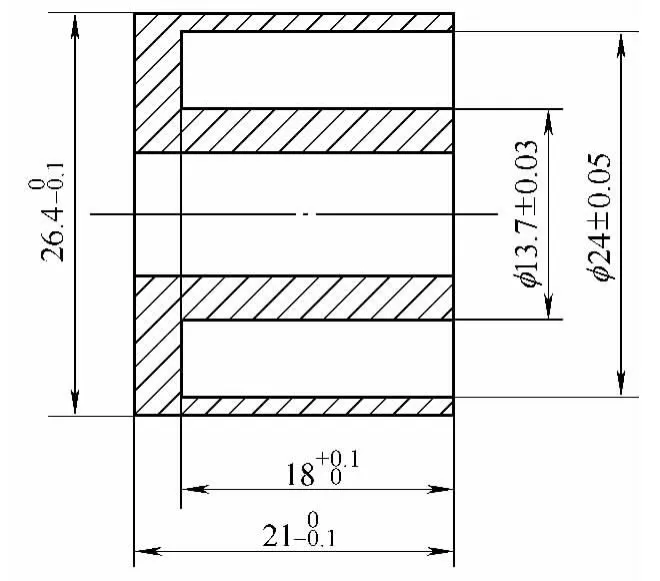
图1 零件端面深槽尺寸
1.切削工艺分析
(1)端面深槽的加工特点分析 端面沟槽加工,具有较大的技术难度,特别是加工较深的端面沟槽,切槽刀容易产生振动和折断,工件也容易产生振纹等现象,很难保证工件的尺寸精度和表面质量。如图1所示,该零件为典型端面深槽类,切削难度大。利用车床加工端面深槽时,由于刀具和工件的切削形式是线切削,因而容易产生较大的切削力,同时加工时排屑比较困难,切槽刀易产生振动、崩刃,甚至折断等现象。通过分析,车床上加工端面深槽时,刀具的结构合理选用和设计以及排屑是关键。
(2)DT4C电工纯铁的切削分析 DT4C电工纯铁钢质纯净度高,电磁性能好,常用于精密零件的制造,但该材料特性软,在切削加工时容易出现“粘刀”现象,切削过程中刀具磨损较为严重,以其为材料的精密零件的制造难度很大。加工时,应通过选择合理的刀具角度来提高刀具的锋利程度,从而降低切削力,使切削更加畅快。……
登录APP查看全文
