车床轴向长度可调式定位装置的研究
2014-02-11苏瞧忠
机电工程技术 2014年12期
苏瞧忠
(湖南省平江县职业技术学校,湖南平江 414500)
车床轴向长度可调式定位装置的研究
苏瞧忠
(湖南省平江县职业技术学校,湖南平江 414500)
轴类零件在加工时,先平端面、定长度,再将毛坯其他部位余料去除,使其尺寸符合图纸要求。在此工序中,需要多次重复完成装夹、切削加工、检测等工作,才能得到合格的零件,工作重复、繁琐、容易出错,甚至还会造成加工零件的报废。为了减轻劳动强度,节约零件加工时间和成本,简化操作过程,改进制作了一个使用方便、装夹快速的工装来完成轴端面的加工。
轴类零件;可调式;定位;长度;加工
在数控车床上加工轴类零件(特别是批量加工)时,工序安排一般为先切削端面[1],将长度加工到要求尺寸(为了保证工件长度尺寸的一致性),再加工其他部位,以保证其他尺寸,及其他尺寸与端面的相对工艺要求[2]。但经常会遇到这样的问题:每根轴毛坯长度尺寸不同,端面不平,必须先将一端以最小的余料去除、车平,再取下工件进行测量长度,然后掉头装夹好工件将另一端余料去除、车平,同样取下工件进行测量,如果尺寸不符合图纸上的要求时,重复进行以上动作,直至工件长度尺寸符合图纸要求为止。这样在此工序上耗费了大量时间。
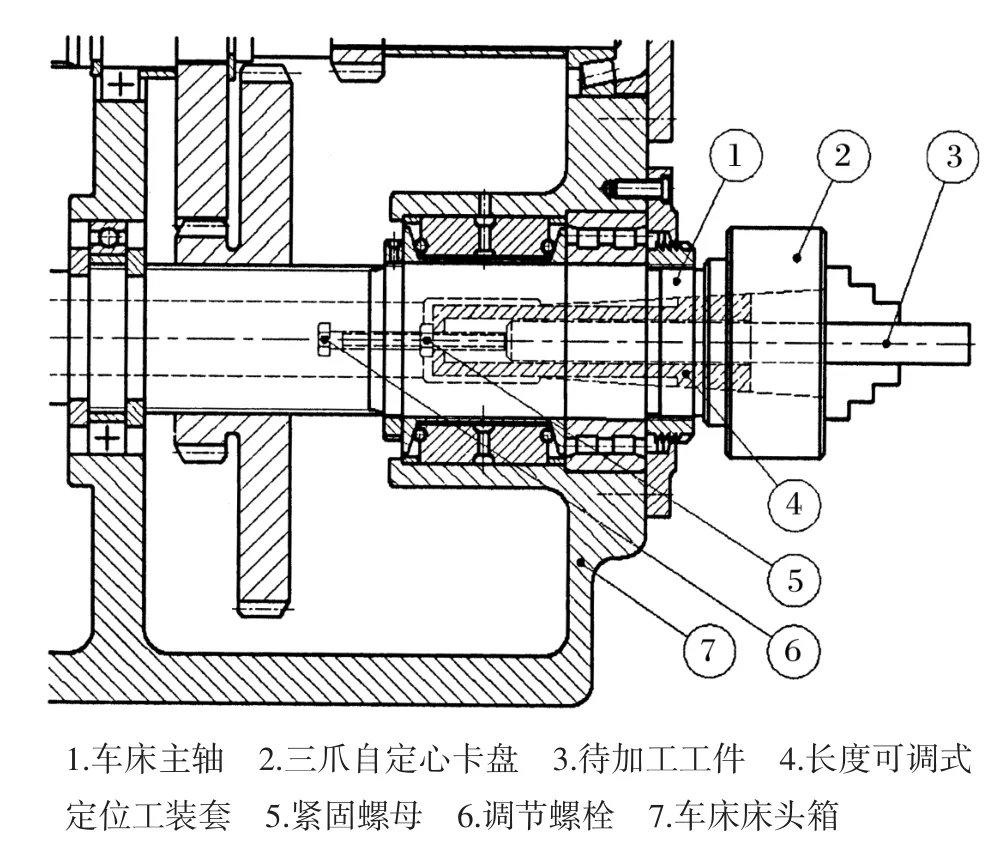
图1 装配图
1 结构与加工范围
加工轴类工件的直径小于车床主轴内孔直径10 mm及以上,可选用图1所示工装:长度可调式定位工装。调节长度可根据工件长度随意调整(或只要将长度可调式定位工装套加长),调好后锁紧紧固螺母和调节螺栓,使用时只需将工件一端靠紧调节螺栓的右端面,然后用三爪自定心卡盘夹紧工件即可。……
登录APP查看全文
