基于FANUC 0i系统的球面加工宏程序
2014-02-10张宁菊
机电工程技术 2014年10期
张宁菊
(无锡科技职业学院,江苏无锡 214028)
基于FANUC 0i系统的球面加工宏程序
张宁菊
(无锡科技职业学院,江苏无锡 214028)
简要介绍球面的粗、精加工宏程序实例,指出在FANUC 0i系统中灵活使用宏程序,可简化编程,解决复杂曲面的加工问题,具有一定的实用性。
FANUC;球面;数控加工;宏程序
0 引言
球面的加工,从用户的角度,使用CAD/CAM软件(例MASTERCAM、UG等)生成刀具路径和程序是比较方便的,但CAD/CAM软件生成三维加工刀具路径时,是根据选择的加工方式、加工参数、加工误差等,使刀具逐渐移动来完成加工的,其实质是用直线段去逼近曲面的过程,因此其运算速度慢,从球底到球顶的加工精度呈下降趋势。而FANUC 0i系统中的宏程序,可进行变量编程,变量可以运算。变量编程可以最大限度地运用数控系统的各种指令代码(如G01、G02、G03等),因此加工时可直接进行机床的插补运算,运算速度快,球面表面各处的加工精度一致。
基于宏程序的上述编程和加工优势,现以一个球面的粗、精加工宏程序为例加以说明。
1 加工工艺分析
如图1所示为一球面零件,球半径为10 mm,粗加工时为提高效率采用ϕ6 mm的平底铣刀;精加工时为保证加工质量采用ϕ6 mm的球头铣刀,零件加工工序卡如表1所示。现假设以球面球顶中心作为X、Y、Z方向的加工原点进行编程。
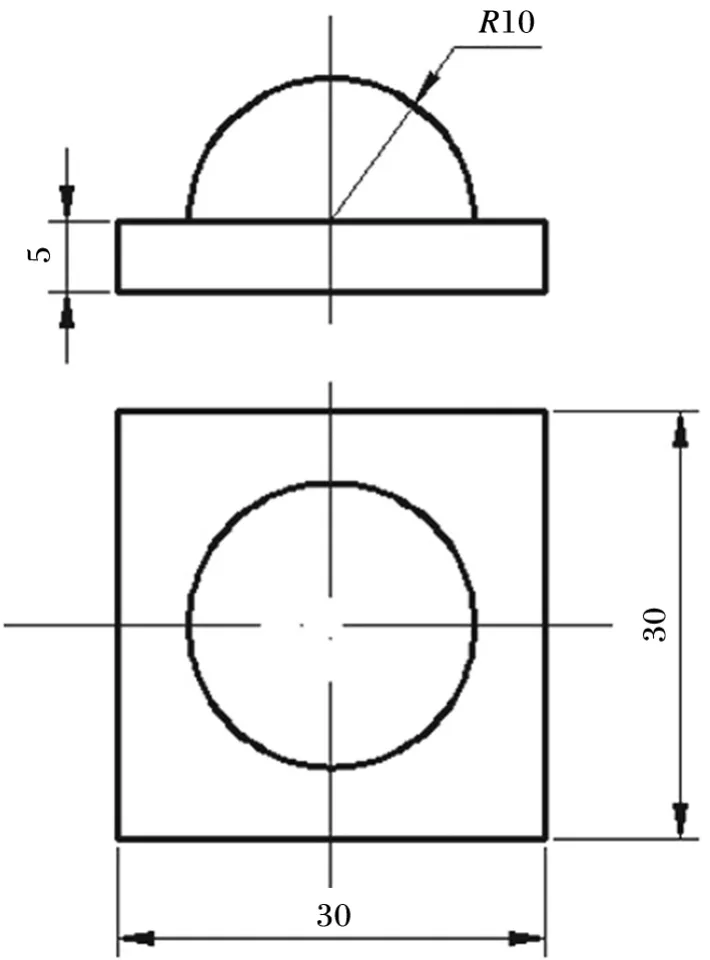
图1 球面零件
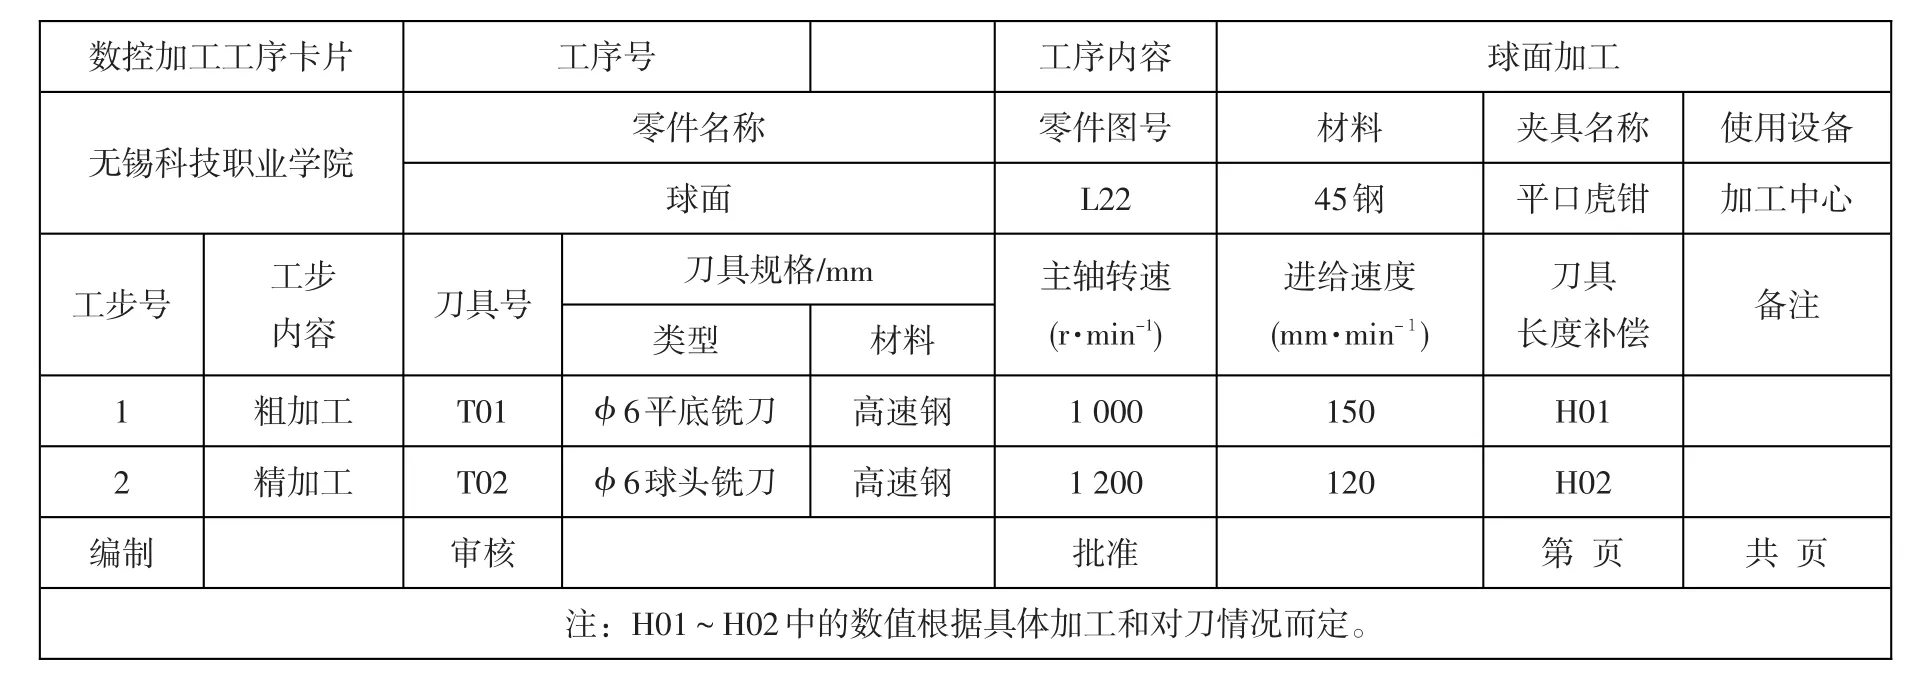
表1 球面零件的数控加工工序卡
2 粗加工程序的编制
如图1所示,零件毛坯为方料,粗加工时采用平底铣刀进行自上而下逐层剥离的等高体积加工方法,X、Z向留1 mm的加工余量。……
登录APP查看全文
