加强筋成型工艺技术的研究
2013-11-16董秀翠王亚清朱永胜
中国新技术新产品 2013年9期
董秀翠 王亚清 朱永胜
(中航工业哈尔滨东安发动机(集团)公司制造工程部,黑龙江 哈尔滨 150066)
1 概述
金属零件T37014的材料为GH4169,零件中间局部成型出一个高7.5,宽6mm左右的加强筋(见图1),由于该材料材料强度大,采用普通的旋压技术在车床上成型,材料局部受力,加强筋部分的材料厚度变薄甚至开裂,无法保证零件质量。本文针对上述问题采取了一系列的措施,使问题得到解决。
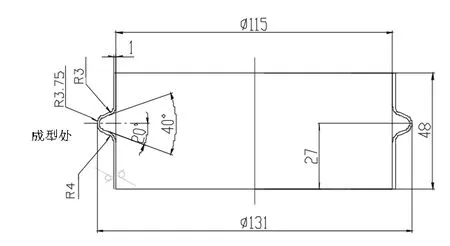
图1
2 确定初步的工艺方案
通过对T37014的零件结构进行分析,初步确定三种方案如下:
2.1 T37014的工艺方案为下料——滚圆——氩弧焊——钳工打磨焊道——消除应力——校圆——车工旋压——车端面——检验。
2.2 T37014的工艺方案为下料——滚圆——氩弧焊——钳工打磨焊道——消除应力——校圆——涨型——车端面——检验。
2.3 T37014的工艺方案为下料——滚圆——氩弧焊——钳工打磨焊道——消除应力——校圆——旋压机旋压——车端面——检验。
方案(1)是采用车床进行旋压成型,优点是零件的成型情况可以随时进行检验,能够有效地控制零件尺寸,并且可以分几次进行成型。缺点是损坏机床的精度,并且零件成型部位经过多次成型材料容易减薄。方案(2)是板材成型的通用方法,但是由于零件成型部位的加强筋的高度较大,而且在整个零件的中间,材料的流动性不好,容易产生裂纹。方案(3)是最理想的成型方案但是由于生产车间没有旋压机无法进行。通过上述方案的比较,与相关人员进行协商,决定采用第(1)种工艺方案。
首次进行试加工时,加强筋成型部分的尺寸的高度131成型不到位,仅有125左右,零件的材料为GH4169,强度很大,无法在径向加力,首次试加工失败。……
登录APP查看全文