宏程序在深孔枪钻机床编程中的应用
2013-10-12山东德州德隆集团253003胡艳君
金属加工(冷加工) 2013年22期
关键词:程序
山东德州德隆集团 (253003) 刘 铸 胡艳君
在枪钻深孔加工专用数控设备实际应用中,机床加工程序的编辑均是具有固定格式的,相对其他机床来言,较为简单。需要变更的仅是主轴转速和进给量,然而主轴转速的选取与加工孔径和材料有关,一般根据常规加工经验推荐刀具切削线速度v值,再由线速度公式计算得出主轴转速值。因此在实际操作人员加工工件时需自行计算,这样就增加了辅助时间。
为了方便操作人员工作,减少计算环节占用辅助时间,可采用数控系统中的宏程序,来实现系统自行计算的功能。
1.宏程序的设计
在常规数控枪钻深孔加工程序中加入变量参数,通过宏定义对线速度公式进行编辑,现以山东德州德隆集团机床有限公司制造的ZK21-A系列产品配备FANUC 0i Mate-TD数控系统深孔钻床机型为例。
G65(简单调用)指定在地址P处的用户宏程序被调用。另外,数据(自变量)被传递给用户宏程序。
因为深孔枪钻使用宏程序较为简单,自变量按第Ⅰ类自变量指定法进行设定(见表1)。

表1 第Ⅰ类自变量指定法
可以省略没有必要指定的地址。与省略的地址相应对应的局部变量设为空值。
不需要按照字母顺序指定,按照字地址格式就可以。但是,I、J、K必须按照字母顺序指定。
以往枪钻类数控深孔钻床通用程序如下:

上诉程序中主轴转速S需要操作者根据推荐刀具线速度自行计算。
以下为采用宏程序结构编辑固化常规枪钻程序。宏程序为:
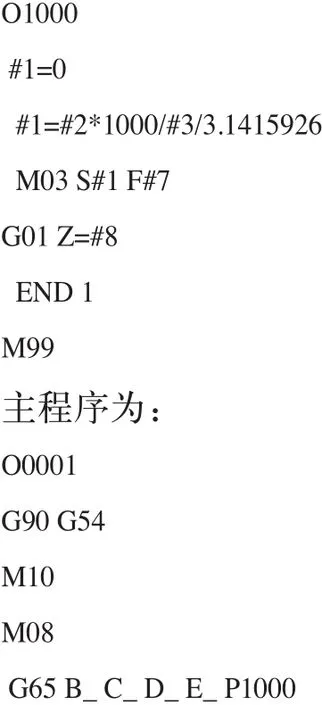

注释:上程序中B值为刀具切削线速度(mm);……
登录APP查看全文