复合专用刀具加工阀体外圆及内孔
2013-10-12中捷机床有限公司辽宁沈阳110142田立敏
金属加工(冷加工) 2013年22期
中捷机床有限公司 (辽宁沈阳 110142) 田立敏
近年来油田用阀体的数量越来越多,阀体零件中法兰端面和外圆的加工一直是该行业重点加工的部位,也是加工效率比较低的地方,图1为阀体的零件图。
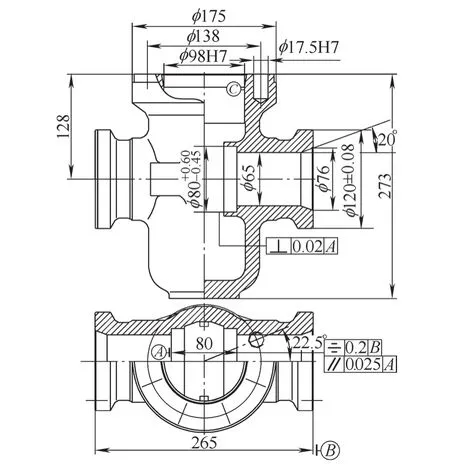
图1 零件图样
1.使用设备状态
由图1 所示,该零件的主要加工部位是左右法兰两端面、外圆φ(120±0.08)mm、外圆倒角、内孔φ65mm、内外斜面及孔。
在没有使用数控机床之前,加工阀体有两种方法:①采用专机,需要两台专机来完成。第一,用两个动力头从两端同时加工,完成两个法兰面中孔的加工(见图2)。第二,用两个动力头从两端同时加工,完成两个法兰面外圆、倒角及背面的加工。②采用专机和车床联合完成:第一,用专机,两个动力头从两端同时加工,完成两个法兰面中孔的加工(见图2);第二,用车床通过两次装夹完成两个法兰面外圆、倒角及背面的加工(见图3)。
2.工艺分析
从以上使用设备情况可以看出,加工阀体的这两种方法的成本都比较高:第一种方法用两台专机,专机的加工特点是效率高,但柔性比较差,如果工件稍有一点变形,那专机就不能用了;第二种方法专机和车床配合,车床需要两次装夹才能完成,加工效率比较低。
针对阀体的这种加工特性,我们改进的方案是采用数控卧式铣镗加工中心,再配一个数控平旋盘,既可以满足车削外圆、法兰面、倒角的要求又可以满足镗内孔的要求,同时又可以解决加工效率问题。为了保证零件的加工精度要求,根据该件的轮廓尺寸,数控平旋盘选用德国丹得瑞生产,型号为UC200/BH。……
登录APP查看全文