应用BP神经网络预测高速铣削表面粗糙度
2012-12-21胡金平高淑琴齐立涛
胡金平,高淑琴,齐立涛
(1.黑龙江科技学院 机械工程学院,哈尔滨 150027;2.平顶山平煤设计院有限公司,河南 平顶山 467000)
高速加工技术是一种以极大地提高加工的切削速度和进给速度,大幅度降低“切削工时”,从而提高机床生产效率的加工方法[1]。高速铣削的切削速度比传统铣削提高5~10倍,具有很好的表面粗糙度,表面粗糙度是高速铣削加工表面质量的一个重要评价指标,其主要影响因素之一是铣削用量的选则。因此,研究一种预测工件表面质量的理论模型,使其能够根据加工参数对产品质量作出预测,还可以确定满足零件表面粗糙度加工要求的工艺参数具有重要的意义。
1 实验条件
实验设备为Mikron HSM600U数控五轴高速加工中心,其控制系统为Heidenhain iTNC530,主轴最高转速42krpm,主轴功率13 KW,最大进给速度40m/min,定位精度0.008 mm。实验所用刀具为4齿硬质合金球铣刀,其直径10 mm,螺旋角30°,前角20°,后角8°。粗糙度检测仪为MITUTOYOSJ201p。工件材料为铝合金(2A70)。图1为实验系统示意图。表1实验的实测数据。
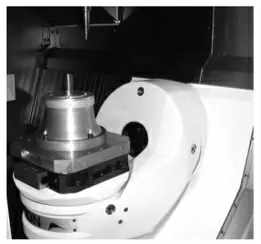
图1 实验系统示意图

表1 训练模型的实测数据
2 BP神经网络
2.1 BP神经网络的基本原理
BP神经网络[2](Back propagation artificial neural network,BPANN)是目前应用最广泛的神经网络模型,它是一种按照误差逆传播算法训练的多层前馈型网络。BP神经网络能够学习和存贮大量的输入-输出模式映射关系,而且不需要事先揭示描述这种映射关系的数学方程,它的学习规则是使用最速下降法,通过反向传播来不断调整网络的权值和阈值,使网络的误差平方和最小。BP神经网络模型包括输入层、隐含层和输出层,层与层之间多采用全部连接方式,同一层单元之间不存在相互连接。……