汽车零件冲孔及侧冲孔模具设计应用
2012-11-13邹叶
锻压装备与制造技术 2012年3期
邹 叶
(衡阳技师学院 模具系,湖南 衡阳 421101)
汽车零件冲孔及侧冲孔模具设计应用
邹 叶
(衡阳技师学院 模具系,湖南 衡阳 421101)
介绍汽车前车架零件的冲孔、侧冲孔复合模具的结构、工作原理,给出了冲裁设备的选定以及凸、凹模刃口尺寸设计、模具材料及淬火硬度等。
机械制造;汽车零件;冲孔;模具设计
1 引言
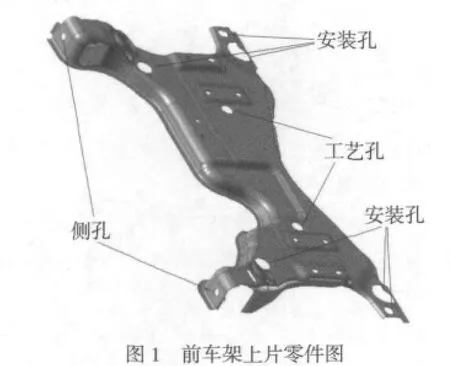
如图1所示为某汽车前车架上片工件图,材料SAPH440,厚度2.6mm。该工件的特点是材料韧性好,具有一定的抗拉和屈服强度。该产品形状较复杂,材料尺寸精度要求较高,其中侧孔和安装孔尺寸要求较高。改进前工艺为:落料冲孔→成形→切边→冲小孔→侧冲孔→冲大孔→翻孔。工序多而繁琐,生产效率低,劳动强度大,同时由于工艺基准多,产品质量难以保证。
2 工艺及模具设计
2.1 工艺方案
对照原冲压工艺流程,经过分析,将第3道工序和第4道工序合并为一个工序,设计成一套模具—冲孔及侧冲孔复合模,这样大大提高了工作效率,降低了劳动强度,保证了产品质量。以下将介绍冲孔及侧冲孔复合模的具体设计思路。
2.2 冲裁设备选择
通过计算,整套模具冲孔及侧冲孔包括压边力、卸料力等,总冲裁力为325t。由于此模具外形尺寸较大,考虑安全性,选择400t冲床比较适合。
2.3 凸、凹模刃口尺寸设计
考虑到材料的韧性,此模具的凸、凹模采用配合加工,冲孔时尺寸以凸模为准,冲孔凹模尺寸在原凸模尺寸上单边放大0.20~0.25mm。
2.4 结构及工作原理
2.4.1 模具上模和下模结构如图2所示。
2.4.2 滑块总成机构
模具上设有滑块总成机构,用来冲侧孔。……
登录APP查看全文