电动汽车点火外壳的成形模具设计
2012-11-13周美蓉
周美蓉
(湖南永州职业技术学院,湖南 永州 425000)
电动汽车点火外壳的成形模具设计
周美蓉
(湖南永州职业技术学院,湖南 永州 425000)
介绍了一种利用落料拉深复合模对08Al进行拉深,使其经过落料拉深以及4次单工序拉深等5个工步,最后将余料在车床上切除的成形模具设计。
机械制造;落料;拉深;复合模具
1 零件的工艺性分析
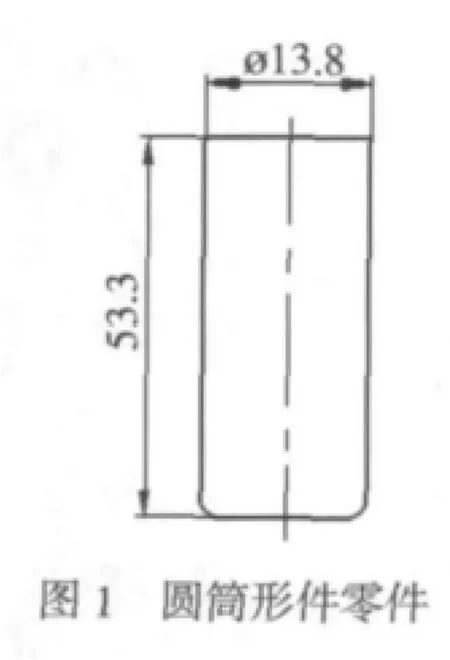
零件如图1所示,为无凸缘的圆筒形零件,要求外形尺寸;材料08Al,厚度t=0.3,大批量生产,没有厚度不变的要求;零件形状简单、对称,满足拉深工艺要求。零件可采用拉深成形。
1.1 确定修边余量
工件的相对高度h/d=49.3/13.8=3.57,查表知其修边余量Δh=4。
1.2 计算毛坯尺寸
经计算,圆筒形件毛坯直径D=56mm。
1.3 确定拉深次数
该零件总的拉深系数:m=d/D=13.8/56=0.25。
毛坯相对厚度:t/D=(0.3/56)×100%=0.54%。
判断拉深时是否需要压边:计算并查表可知,首次拉深时需要使用压边圈。
由相对厚度及材料查得首次拉深的极限拉深系数m1=0.52~0.55。因m<m1,故此工件需要多次拉深成形。
根据相对厚度(t/D)×100=0.54,查表知其各次拉深的极限拉深系数为m1=0.55,m2=0.78,m3=0.81,m4=0.83,m5=0.86,由于 m1×m2×m3×m4×m5=0.248,满足Σm<m,因此工件可由五次拉深成形。
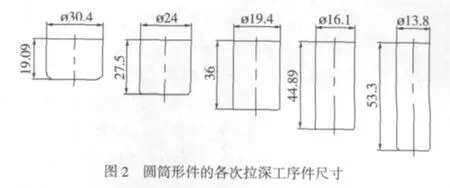
1.4 确定各次拉深工序件尺寸

2 工艺方案
首先需要落料,制成直径D=56的圆片,然后以该圆板料进行拉深,得无突缘圆筒件,最后按h=53.3进行修边。
为使模具更为简便,可使第一次拉深与落料一次成形,故零件首先需落料拉深,再经过4次拉深,最后在车床上将余料切除即可。其工序如图2所示。
3 模具的总体设计
3.1 落料拉深模的总体设计
落料拉深模具总装示意图如图3所示。
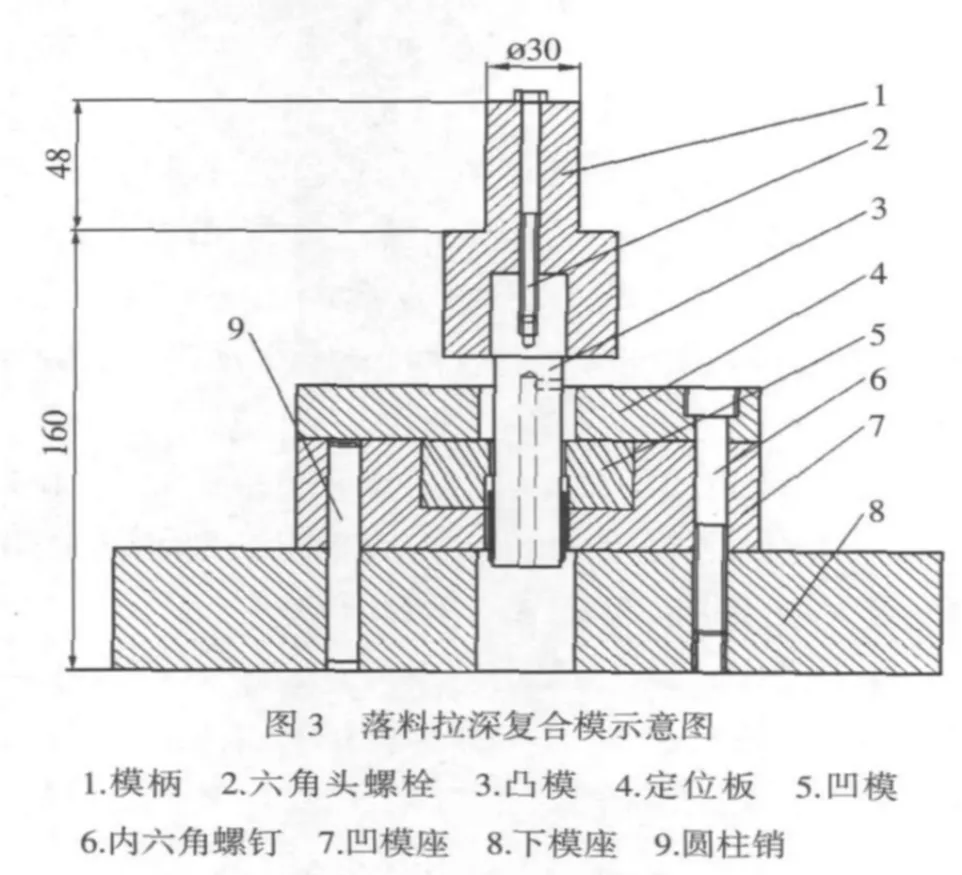
落料拉深模具使用单动压力机,压边圈采用平面式,板料由导料销和挡料销定位,拉深凸模较落料凹模表面低1mm,以便落料、拉深不同时进行。……