基于线阵探测器的X和γ射线角焊缝检测试验分析
2012-10-23丁克勤
无损检测 2012年9期
丁克勤,陈 光,张 旭
(中国特种设备检测研究院,北京 100013)
在列管式换热器和列管式反应器的制造过程中,管子-管板角焊缝一直是其质量控制的关键问题之一。针对管子-管板角焊缝内部缺陷的无损检测方法中,目前研究较多的是γ射线胶片照相法[1-2],然而胶片照相法存在胶片储存和环境污染等一系列问题。
线阵列探测器作为射线数字成像方法的主要成像器件之一,由于其较高的分辨率及动态范围,在X射线成像中获得了较好的评价,但在γ射线数字成像中的应用研究却很少,有关的文献资料也有限,需要做进一步的分析和试验研究。
1 线阵探测器成像原理
随着阵列探测器的迅速发展,X射线线阵探测器数字成像在国内外都已经到了实用阶段,它通过辐射技术使不能直接被视觉感知的信息转变为可以直接观测的信息[3-4]。线阵探测器成像原理如图1所示,射线源发射的射线穿过被检测工件,工件中有缺陷部位和无缺陷部位对射线衰减程度不同,使得透射射线带有工件的缺陷信息;线阵探测器接收透射射线,通过扫描将射线的一行光信号转换成数字信号,传送到计算机处理并显示。随着焊缝和探测器之间的相对运动,线阵探测器行扫描得到的数据形成一幅动态图像,从而完成整个成像过程[5-7]。
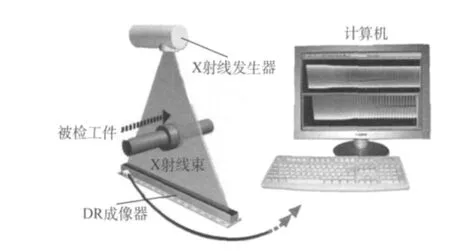
图1 线扫描DR成像原理图
采用的线阵探测器为CMOS结构,有效长度为160mm,像素尺寸为83μm,空间分辨率能达到理论上的6LP/mm,12bit,动态范围4000∶1,其结构原理如图2所示[8]。……
登录APP查看全文
