有效降低普通铝锭铸造损失率的操作技术分析
2012-10-20青铝股份有限公司宁东分公司李吉文
河南科技 2012年16期
关键词:作业
青铝股份有限公司 宁东分公司 李吉文
原铝液电解后经过混合炉进入20 kg锭连续铸造机组,生产成重熔用铝锭,在原铝的配料、铸造过程中,由于氧化、扒渣、废品重熔等原因,会产生原铝液的损耗。本文,笔者以普通铝锭生产为例,对其铸造损失率进行了分析,并提出了相应的解决措施,对于生产实际具有重要的指导作用。
一、普通铝锭常见铸造损失率分析
普通铝锭铸造损失主要包括不可控铸造损失、半可控铸造损失与可控铸造损失3类。以2010年1-9月中青迈公司在投产初期普通铝锭铸造为例,对其铸造损失率进行分析。受投产初期产量、原铝品位等因素的叠加影响,2001年1-3月以电解出铝量计量的铸造损失率偏高。2010年1-9月普通铝锭铸造损失率(电解出铝量计量方式)变化曲线如图1所示。

1.不可控铸造损失率分析。
(1)检斤计重方式产生的铸造损失率及解决方法。2009年企业原铝检斤计重方式确定由铸造入炉重量变更为电解出铝重量。中青迈公司2010年5-9月铸造生产中,每天由电解净重与铸造净重这两种计量方式产生的检斤净重差均值变化曲线如图2所示。
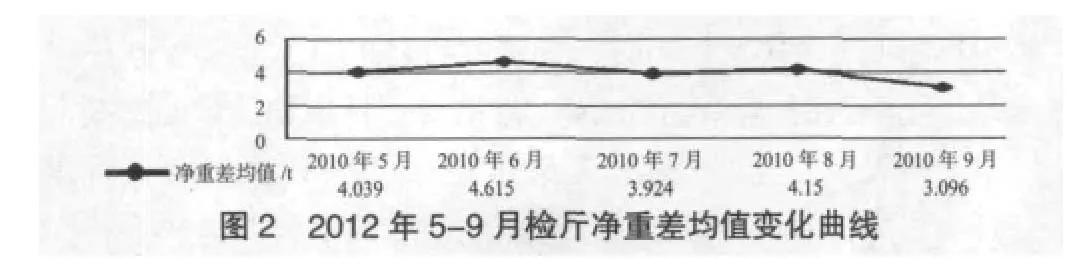
严格管理生产作业过程,每天指派专人复查真空抬包出铝作业过程,严格控制包底剩余铝液量,基本将检斤净重差控制在4 t/d。在真空抬包原铝入炉作业过程中可以明显观察到部分铝灰及电解质一起转注到混合炉内,因此,原铝杂质含量对铸造损失率仍存在不利影响。
在严格管理入铝作业的前提下,对电解出铝计重检斤方式下的实际铸造损失率(含灰渣及原铝液中的杂质)与铸造入炉计重检斤方式产生的铸造损失率之间关系进行统计分析,统计结果如图3所示。……
登录APP查看全文
