FANUC Cs轮廓控制在功能头定位中的应用
2012-10-20袁超
制造技术与机床 2012年1期
袁 超
(四川长征机床集团有限公司,四川自贡 643020)
现在一些大型机械如龙门式机床、卧式加工中心及镗铣床等为了实现五面体加工,都配有各种功能铣头,如90°万能铣头、45°万能铣头等。以往在FANUC系统中为了实现功能头的定位,大多使用了主轴的外部多点定向功能。这种功能是通过主轴的位置编码器返回的一转信号来实现分度,铣头每转一个角度都是一个固定的脉冲值,这样就需要在PMC中处理主轴的旋转,主轴就相当于PMC控制轴。如果铣头分度的角度越小,那么需要确定的定向脉冲值就越多,在PMC及宏程序中的编程就越复杂。因为总共只返回4 096个脉冲(360°=4 096脉冲),所以定位的精度不会太高。
1 Cs功能优点
FANUC Cs轮廓控制是利用αiMZ传感器、αiBZ传感器、αiCZ传感器或者α位置编码器S,将主轴作为CNC的受控轴处理并进行位置控制。利用该功能,可以进行定位或和其他的伺服轴之间进行插补。也即可以在主轴和伺服轴之间指定直线插补、圆弧插补等指令。由于主轴切换到了Cs轮廓控制,成为了CNC控制的伺服轴,那么主轴的旋转使用伺服指令就可以了,需要哪个角度就直接指令到哪个角度,不需要PMC处理,简化了PMC编程。且定位精度高于主轴的外部定向功能,如果系统设定单位是IS-B,那么最小移动单位为0.001 deg。
2 90°功能头举例
我厂的GM2000A龙门式数控铣床,配FANUC 31iMA系统,主轴电动机 αi22/7000,主轴位置编码器αiBZ sensor128,用户选配90°万能铣头。功能头如图1所示。
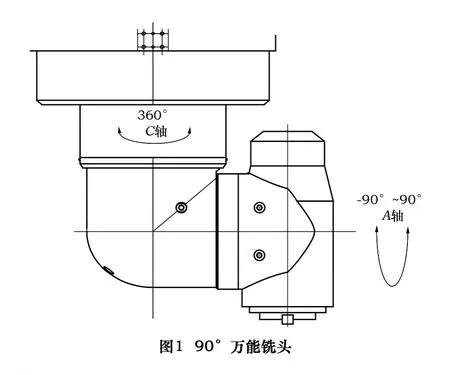
这个90°万能铣头有C轴和A轴,其中C轴可以360°任意旋转,A轴在±90°范围内进行旋转。……
登录APP查看全文
